mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
SPC döşeme levhaları, ekstrüzyondan sonra düzensiz soğuma, iç gerilimin korunması veya tutarsız çekme ve şekillendirme koşullarına maruz kalması durumunda deforme olabilir. Deformasyon, kıvrılmış kenarlar, bombeli bir yüzey, kalkık köşeler veya kesildikten sonra düz kalmayan levhalar şeklinde ortaya çıkabilir.
SPC döşeme üreticileri için önemli olan soru sadece levhanın neden büküldüğü değil, deformasyonun ne zaman başladığıdır. Ekstrüzyondan hemen sonra düz görünen bir levha, soğuma, kesme, depolama veya sonraki işlemler sırasında eğrilik geliştirebilir. Eğilmenin hangi aşamada meydana geldiğini belirlemek, üreticilerin gereksiz yere makine ayarlarını değiştirmek yerine gerçek nedeni bulmalarına yardımcı olur.
SKY WIN, ekstrüzyon, şekillendirme, soğutma ve sonraki aşama levha işleme işlemlerini entegre etmek üzere tasarlanmış zemin kaplama ekstrüzyon ekipmanları üretmektedir. İstikrarlı SPC levha üretimi için, malzeme işleme, silindir ayarları, soğutma koşulları ve çekme hızının doğru şekilde koordine edilmesi çok önemlidir.
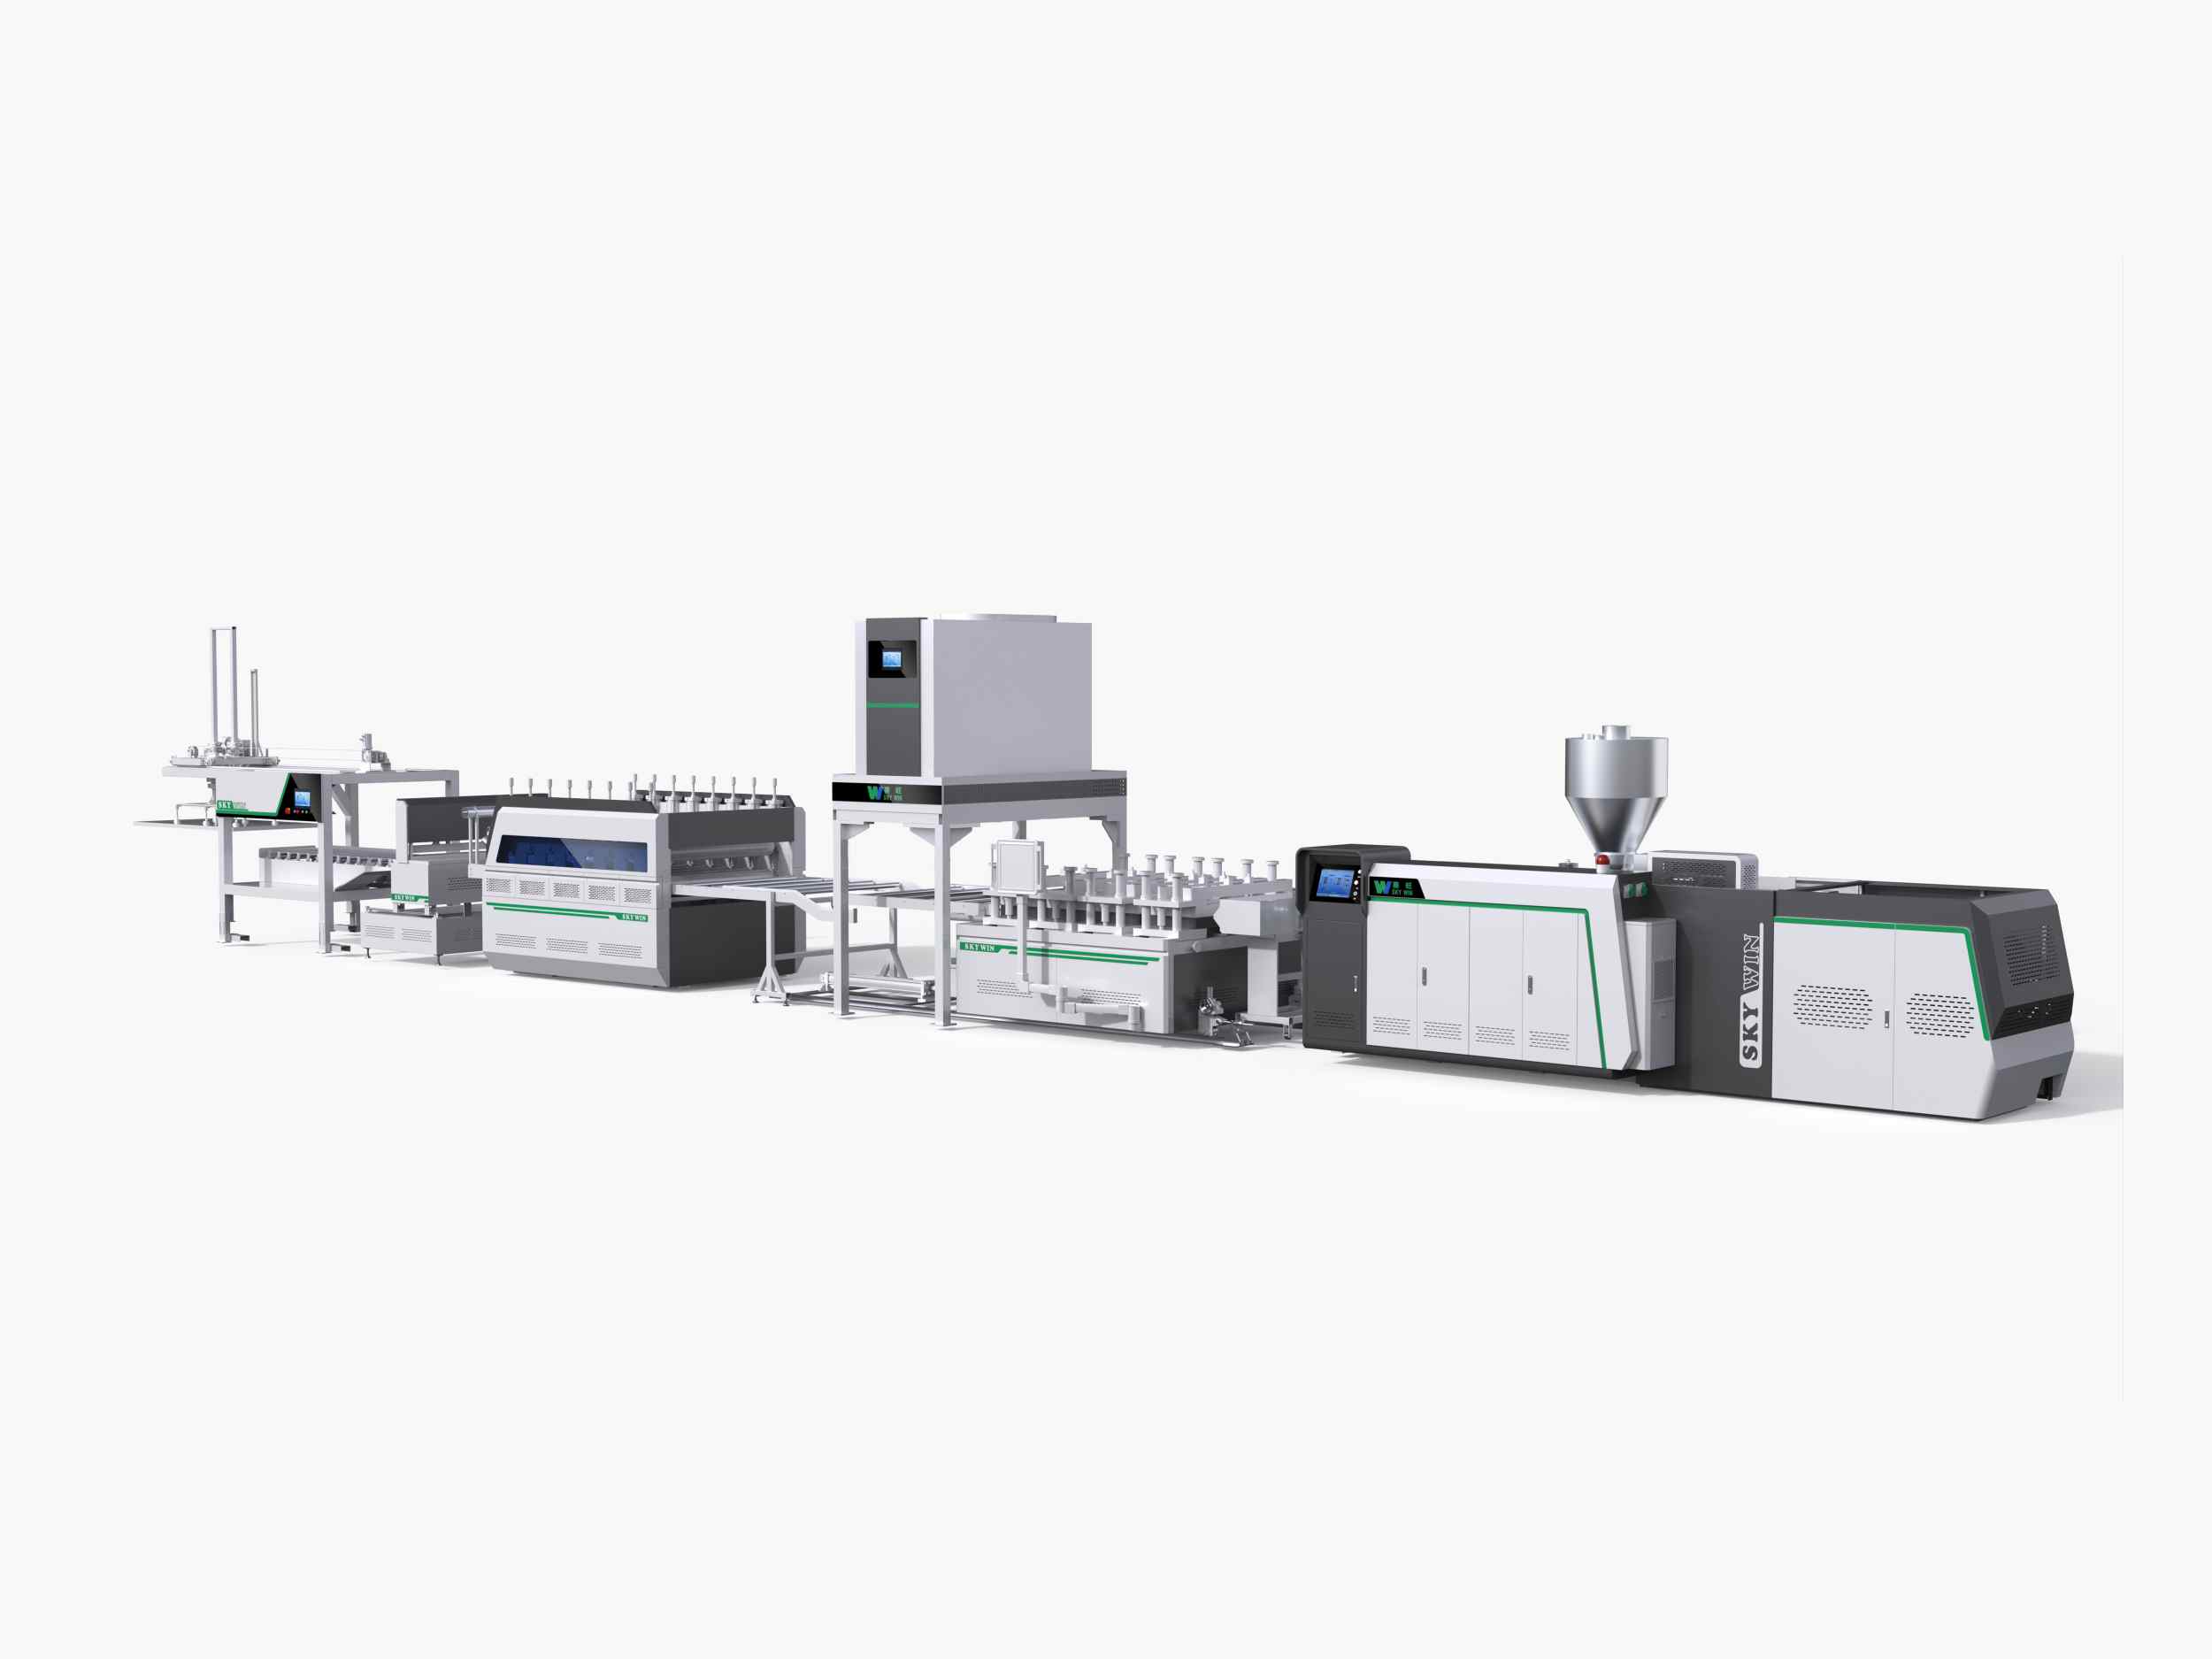
Ekstrüzyon sonrası SPC döşemelerin eğrilmesinin başlıca nedenleri arasında düzensiz soğutma, artık gerilim, tutarsız levha kalınlığı, dengesiz taşıma hızı, yanlış kalenderleme koşulları ve malzeme formülasyonundaki farklılıklar yer almaktadır.
SPC zemin kaplaması tipik olarak PVC reçinesi, kalsiyum karbonat, stabilizatörler ve diğer katkı maddelerini içerir. Bileşik ekstrüder ve kalıptan geçtikten sonra, sıcak levha kontrollü koşullar altında şekillendirilmeli ve soğutulmalıdır. Levhanın farklı bölgeleri farklı oranlarda soğursa veya büzülürse, iç gerilimler oluşabilir ve levhanın bükülmesine neden olabilir.
Ancak soğutma tek olası neden değildir. Eğer sac levha soğutma bölümüne girmeden önce zaten düzensiz ise, sorun kalıp veya kalenderleme işleminden kaynaklanıyor olabilir. Sac levha üretim hattından çıktığında düz ise ancak daha sonra eğriliyorsa, soğutma geçmişi, artık gerilim, depolama koşulları veya sonraki işlemler sorumlu olabilir.
Üreticiler, sac levhayı çeşitli aşamalarda incelemelidir: şekillendirmeden hemen sonra, soğutmadan sonra, kesimden sonra ve depolamadan sonra. Bu gözlemlerin karşılaştırılması, deformasyonun nerede başladığını belirlemeyi kolaylaştırır.
Ekstrüzyon sonrasında SPC levhalarında kıvrılmış kenarlar, bükülmüş yüzeyler veya boyutsal kararsızlık oluştuğunda incelenmesi gereken ilk faktörlerden biri, düzensiz soğutmadır.
Levha, şekillendirme bölümünden yüksek bir sıcaklıkta çıkar. Soğuma sırasında, PVC bazlı kompozit, sıcaklığı düştükçe büzülür. Üst ve alt yüzeyler, merkez ve kenarlar veya levha genişliği boyunca farklı bölümler farklı hızlarda soğursa, farklı büzülme davranışları geliştirebilirler.
Bu dengesizlik iç gerilime neden olabilir. Levha henüz sıcakken kabul edilebilir görünebilir, ancak daha fazla soğudukça veya oda sıcaklığına ulaştıkça yavaş yavaş bükülebilir.
Üreticiler aşağıdaki koşulları kontrol etmelidir:
Soğutma yoğunluğunu artırmak her zaman doğru çözüm değildir. Aşırı agresif veya düzensiz soğutma, sıcaklık farklılıklarına ve artık gerilime de neden olabilir. Amaç, malzeme ve hat hızına uygun, kontrollü ve yeterince homojen bir soğutma sağlamaktır.
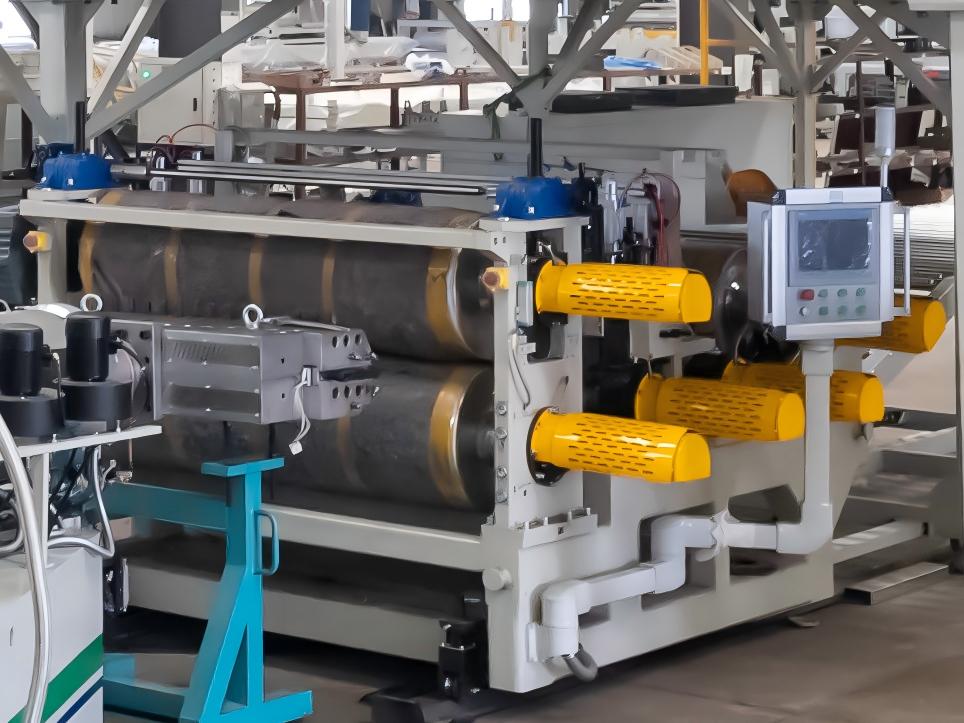
Kalıcı gerilim, SPC döşeme deformasyonunun bir diğer önemli nedenidir. Bu, ekstrüzyon ve şekillendirmeden sonra, ürün başlangıçta düz görünse bile, levhada kalan iç gerilimi ifade eder.
Malzemenin düzensiz sıcaklık dağılımına, kalıp boyunca tutarsız deformasyona, aşırı veya düzensiz çekmeye veya uygun olmayan kalenderleme koşullarına maruz kalması durumunda artık gerilim oluşabilir. Sac soğudukça, kesildikçe veya daha fazla işleme tabi tutuldukça, bu gerilimin bir kısmı serbest kalabilir ve malzemenin bükülmesine neden olabilir.
Bu durum, bir SPC (İstatistiksel Proses Kontrolü) belgesinin üretimden hemen sonra kabul edilebilir görünmesinin ancak birkaç saat sonra bozulmasının nedenini açıklamaktadır.
Üreticiler, artık gerilimi araştırmak için üretim sürecinin farklı aşamalarında alınan örnekleri karşılaştırabilirler. Eğer levha üretim hattı çıkışında düz ise ancak soğutma veya depolama sonrasında kademeli olarak eğriliyorsa, formülasyonda büyük değişiklikler yapmadan önce sıcaklık geçmişini, çekme koşullarını ve şekillendirme sürecini gözden geçirin.
Birden fazla makine parametresini aynı anda değiştirmek, hangi ayarlamanın sonucu iyileştirdiğini belirlemeyi zorlaştırır. Tek seferde bir değişkeni değiştiren kontrollü bir deneme daha faydalı kanıt sağlar.
Kalenderleme bölümü, sac kalınlığını, yüzey kalitesini ve düzlüğünü kontrol etmeye yardımcı olur. Merdane aralıkları, hizalama, basınç dağılımı veya sıcaklık koşulları tutarsızsa, sac şekillendirme bölümünden düzensiz kalınlıkta veya iç gerilimle çıkabilir.
Örneğin, merkez ve kenarlar arasındaki kalınlık farkı, levhanın farklı bölgelerinin soğuma sırasında farklı davranmasına neden olabilir. Merdanelerin yanlış hizalanması veya düzensiz temas da levha genişliği boyunca varyasyonlara katkıda bulunabilir.
Sac levha ana soğutma bölümüne girmeden önce bükülme meydana gelirse, üreticilerin aşağıdaki hususları kontrol etmesi gerekir:
SKY WIN'in PVC zemin kaplama SPC/LVT levha ekstrüzyon ekipmanı Sürekli döşeme levhası üretimi için tasarlanmıştır. Bir ekstrüzyon hattını değerlendirirken, üreticiler ekstrüderin, kalıbın, kalenderleme bölümünün ve soğutma sisteminin tek bir entegre işlem olarak uyumluluğunu değerlendirmelidir.
Çekme ünitesi, levhayı aşağı akış ekipmanından geçirir. Hızı, ekstrüde edilen malzeme miktarı ve kalenderleme ve soğutma bölümlerinin çalışma koşullarıyla koordine edilmelidir.
Çekme işlemi çok agresif bir şekilde yapılırsa, sıcak sac levhayı gerdirebilir veya ek gerilime neden olabilir. Çekme hızındaki dalgalanmalar, sac kalınlığını ve boyutsal tutarlılığını da etkileyebilir. Ekstrüzyon ve çekme arasındaki uygun olmayan hız ilişkisi, malzeme birikmesine veya kararsız sac hareketine neden olabilir.
Üreticiler, üretim sırasında ekstrüzyon çıktısının ve çekme hızının sabit kalıp kalmadığını kontrol etmelidir. Ayrıca, hat hızlandığında, hız değiştirildiğinde veya duraklamadan sonra tekrar çalışmaya başladığında çarpılmanın daha belirgin hale gelip gelmediğini de gözlemlemelidirler.
Üretim hattını ayarlarken, kalenderleme ve soğutma bölümlerinin kapasitesini kontrol etmeden ekstrüder hızını artırmaktan kaçının. Kabul edilebilir kağıt kalitesini koruyan istikrarlı bir üretim hızı, tekrarlayan kusurlara neden olan daha yüksek bir hızdan daha faydalıdır.
SPC zemin kaplamasının formülasyonu, işleme davranışını, sertliğini, termal tepkisini ve boyutsal stabilitesini etkiler. PVC reçinesi, kalsiyum karbonat, stabilizatörler, yağlayıcılar ve diğer katkı maddeleri, gerekli ürün özellikleri ve işleme koşullarıyla uyumlu olmalıdır.
Ham madde partilerindeki, dolgu maddesi yüklemesindeki, katkı maddesi oranlarındaki veya karıştırma kalitesindeki değişiklikler, plastikleşmeyi ve erime akışını etkileyebilir. Bileşik tutarlı bir şekilde işlenmezse, levha kalınlık farklılıkları, kararsız şekillendirme davranışı veya büzülme ve deformasyonda farklılıklar gösterebilir.
Formülasyonla ilgili sorunları azaltmak için üreticiler şunları yapmalıdır:
Kalsiyum karbonat miktarını artırmak veya yağlayıcı oranını değiştirmek, deformasyonu önlemenin garantili bir yolu değildir. Herhangi bir formülasyon ayarlaması, döşemenin mekanik özellikleri, işleme stabilitesi ve boyut gereksinimlerine göre test edilmelidir.
Levha boyutları, ısının malzeme içinden nasıl hareket ettiğini ve levhanın kararlı bir sıcaklığa ulaşması için ne kadar süre gerektiğini etkiler. Genellikle daha kalın levhalar, benzer koşullar altında daha ince levhalara göre tüm kalınlıkları boyunca soğumak için daha fazla zamana ihtiyaç duyar.
Geniş sac levhalar ayrıca tüm genişlik boyunca tutarlı sıcaklık ve işlem kontrolü gerektirir. Merkez ve kenarlar farklı soğutma koşullarına maruz kalırsa, sac levhada düzensiz büzülme veya kenar kıvrılması meydana gelebilir.
Üreticiler, bir ürün spesifikasyonundan diğerine geçerken, önceki ayarların aynı sonucu vereceğini varsaymak yerine, soğutma koşullarını ve hat hızını yeniden değerlendirmelidir.
Her ürün spesifikasyonu için, sac kalınlığı, genişliği, üretim hızı, soğutma koşulları ve düzlük sonuçlarını kaydedin. Bu kayıtlar, operatörlerin tekrarlanabilir kalıpları belirlemelerine ve daha güvenilir üretim ayarları oluşturmalarına yardımcı olur.
Her deforme olmuş SPC levhası yalnızca ekstrüzyon işleminden kaynaklanmaz. Deformasyon ayrıca kesme, istifleme, depolama, taşıma veya daha sonraki döşeme üretimi sırasında da gelişebilir.
Kağıtlar yeterince soğumadan üst üste istiflenirse, içeride kalan ısı istifin stabilitesini etkileyebilir. Düzensiz destek, aşırı istifleme basıncı veya uygun olmayan bir yüzeyde depolama da deformasyona katkıda bulunabilir.
Üreticiler, istiflemeden önce levhaların uygun sıcaklık ve stabilite seviyesine ulaştığını doğrulamalıdır. Ayrıca düz, yeterince destekli bir depolama yüzeyi kullanmalı ve uygun taşıma prosedürlerini izlemelidirler.
Eğer levha ekstrüzyon hattı çıkışında düz ise ancak depolama sonrasında deforme oluyorsa, ekstrüderi veya hammadde formülasyonunu değiştirmeden önce soğutma geçmişini ve depolama koşullarını inceleyin.

En etkili yaklaşım, deformasyonun nerede başladığını belirlemek ve ardından ilgili proses koşullarını düzeltmektir. Pratik bir sorun giderme prosedürü aşağıdaki adımları içerir:
Bu adımlar, üreticilerin soğutmayla ilgili deformasyon, şekillendirme kusurları, çekme gerilimi ve üretim sonrasında ortaya çıkan sorunlar arasında ayrım yapmalarına yardımcı olur. Çözüm, tek bir evrensel sıcaklık veya hız ayarına güvenmek yerine, asıl nedeni hedeflemelidir.
Yeni bir üretim hattı planlayan zemin kaplama üreticileri, nominal üretim kapasitesinin yanı sıra boyutsal kararlılığı da göz önünde bulundurmalıdır. Yüksek kapasiteli bir ekstrüder tek başına, aşağı akış şekillendirme, soğutma ve taşıma sistemleri uygun şekilde eşleştirilmediği takdirde düz levhaları garanti edemez.
Ekipmanları karşılaştırırken, vida konfigürasyonunu, eriyik dağılımını, kalenderleme performansını, soğutma kapasitesini, çekme kontrolünü ve kesme düzenini değerlendirin. Her bir bileşenin uygunluğu, amaçlanan formülasyona, levha kalınlığına, levha genişliğine ve gerekli üretim hızına bağlıdır.
SKY WIN çeşitli hizmetler sunmaktadır. döşeme ve plastik ekstrüzyon makineleri Farklı üretim gereksinimlerini değerlendiren üreticiler için. Teklif istemeden önce, hedef sac boyutlarını, formülasyonu, gerekli saatlik üretim miktarını ve mevcut bükülme sorunlarını hazırlayın.
Mevcut bir üretim hattı için, deformasyonun ne zaman ortaya çıktığı, kenarları mı yoksa merkezi mi etkilediği ve soğumadan önce levhanın düz olup olmadığı hakkında ayrıntılı bilgi verin. Bu gözlemler, ekipman tedarikçisinin veya proses mühendisinin hangi bölümlerin daha yakından incelenmesi gerektiğini belirlemesine yardımcı olur.
Amaç, makineden çıktığında düz görünen bir levha üretmekle sınırlı değildir. Amaç, soğutma, kesme ve işleme sonrasında boyutsal kararlılığını koruyarak malzemenin üreticinin kalite gereksinimlerini karşılamasını sağlamaktır.
SPC döşeme malzemesi ekstrüzyondan sonra neden deforme olur?
SPC döşeme, düzensiz soğutma, artık gerilim, tutarsız levha kalınlığı, uygun olmayan taşıma hızı, kalenderleme sorunları veya malzeme formülasyonundaki değişiklikler nedeniyle deforme olabilir. İlk adım, deformasyonun ne zaman başladığını belirlemektir.
Düzensiz soğutma, SPC levhalarının kıvrılmasına neden olabilir mi?
Evet. Sıcak bir SPC levhanın farklı bölgeleri farklı oranlarda soğuyup büzülürse, iç gerilim oluşabilir ve bu da kenarların kıvrılmasına, yüzeylerin eğilmesine veya boyutsal kararsızlığa neden olabilir.
SPC zemin kaplaması soğuduktan sonra neden deforme olur?
İlk soğutmanın ardından levha içinde artık gerilim kalabilir. Bu gerilim, daha sonraki soğutma, kesme, depolama veya işleme süreçlerinde serbest kaldıkça levha kademeli olarak deforme olabilir.
Nakliye hızı, SPC zemin kaplamasında deformasyona neden olabilir mi?
Evet. Ekstrüzyon ve çekme işlemleri arasında aşırı çekme veya dengesiz senkronizasyon, gerilime neden olabilir veya sac boyutlarını etkileyebilir. Çekme hızı, tüm hattın çıktısına ve şekillendirme koşullarına uygun olmalıdır.
Levha kalınlığı, SPC döşemelerin eğrilmesini nasıl etkiler?
Daha kalın sac levhaların tam kalınlıkları boyunca soğuması genellikle daha fazla zaman alır. Soğutma koşulları sac levha boyutlarına ve üretim hızına uygun değilse, düzensiz sıcaklık dağılımı ve artık gerilim deformasyona katkıda bulunabilir.
SPC malzeme formülasyonunun değiştirilmesi, deformasyonu önleyebilir mi?
Formülasyon, işleme davranışını ve boyutsal stabiliteyi etkiler, ancak tek bir bileşeni değiştirmek bir çözümün garantisi değildir. Üreticiler, hammaddenin kıvamını, karıştırma kalitesini, işleme koşullarını ve nihai levha performansını birlikte kontrol etmelidir.
Üreticiler, SPC levha bükülmesinin nedenini nasıl belirleyebilir?
Şekillendirme, soğutma, kesme ve depolama işlemlerinden sonra sacı inceleyin. Kalınlığı genişlik boyunca ölçün ve soğutma koşullarını, hat hızını ve deformasyonun yerini kaydedin. Çarpılmanın ilk ortaya çıktığı aşama, nedenine dair önemli bir ipucu verir.
SPC döşeme ekstrüzyon hattında deformasyonu azaltmak için nelere dikkat etmeliyim?
Ekstrüderi, kalıbı, kalenderleme sistemini, soğutma kapasitesini, çekme kontrolünü ve kesme ekipmanını entegre bir üretim sistemi olarak değerlendirin. Konfigürasyon, amaçlanan formülasyona, levha boyutlarına ve hedeflenen çıktıya uygun olmalıdır.
Fabrikanızda SPC sac deformasyonu sorunu yaşıyorsanız, sac boyutlarını, malzeme formülasyonunu, üretim hızını ve deformasyonun ortaya çıktığı aşamayı SKY WIN ile paylaşın. Bu bilgiler, olası nedenleri daraltmaya ve uygun ekipman veya süreç ayarlamalarını belirlemeye yardımcı olabilir.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
mesaj bırakın
Wechat'e Tara :
WhatsApp'a Tara :