mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
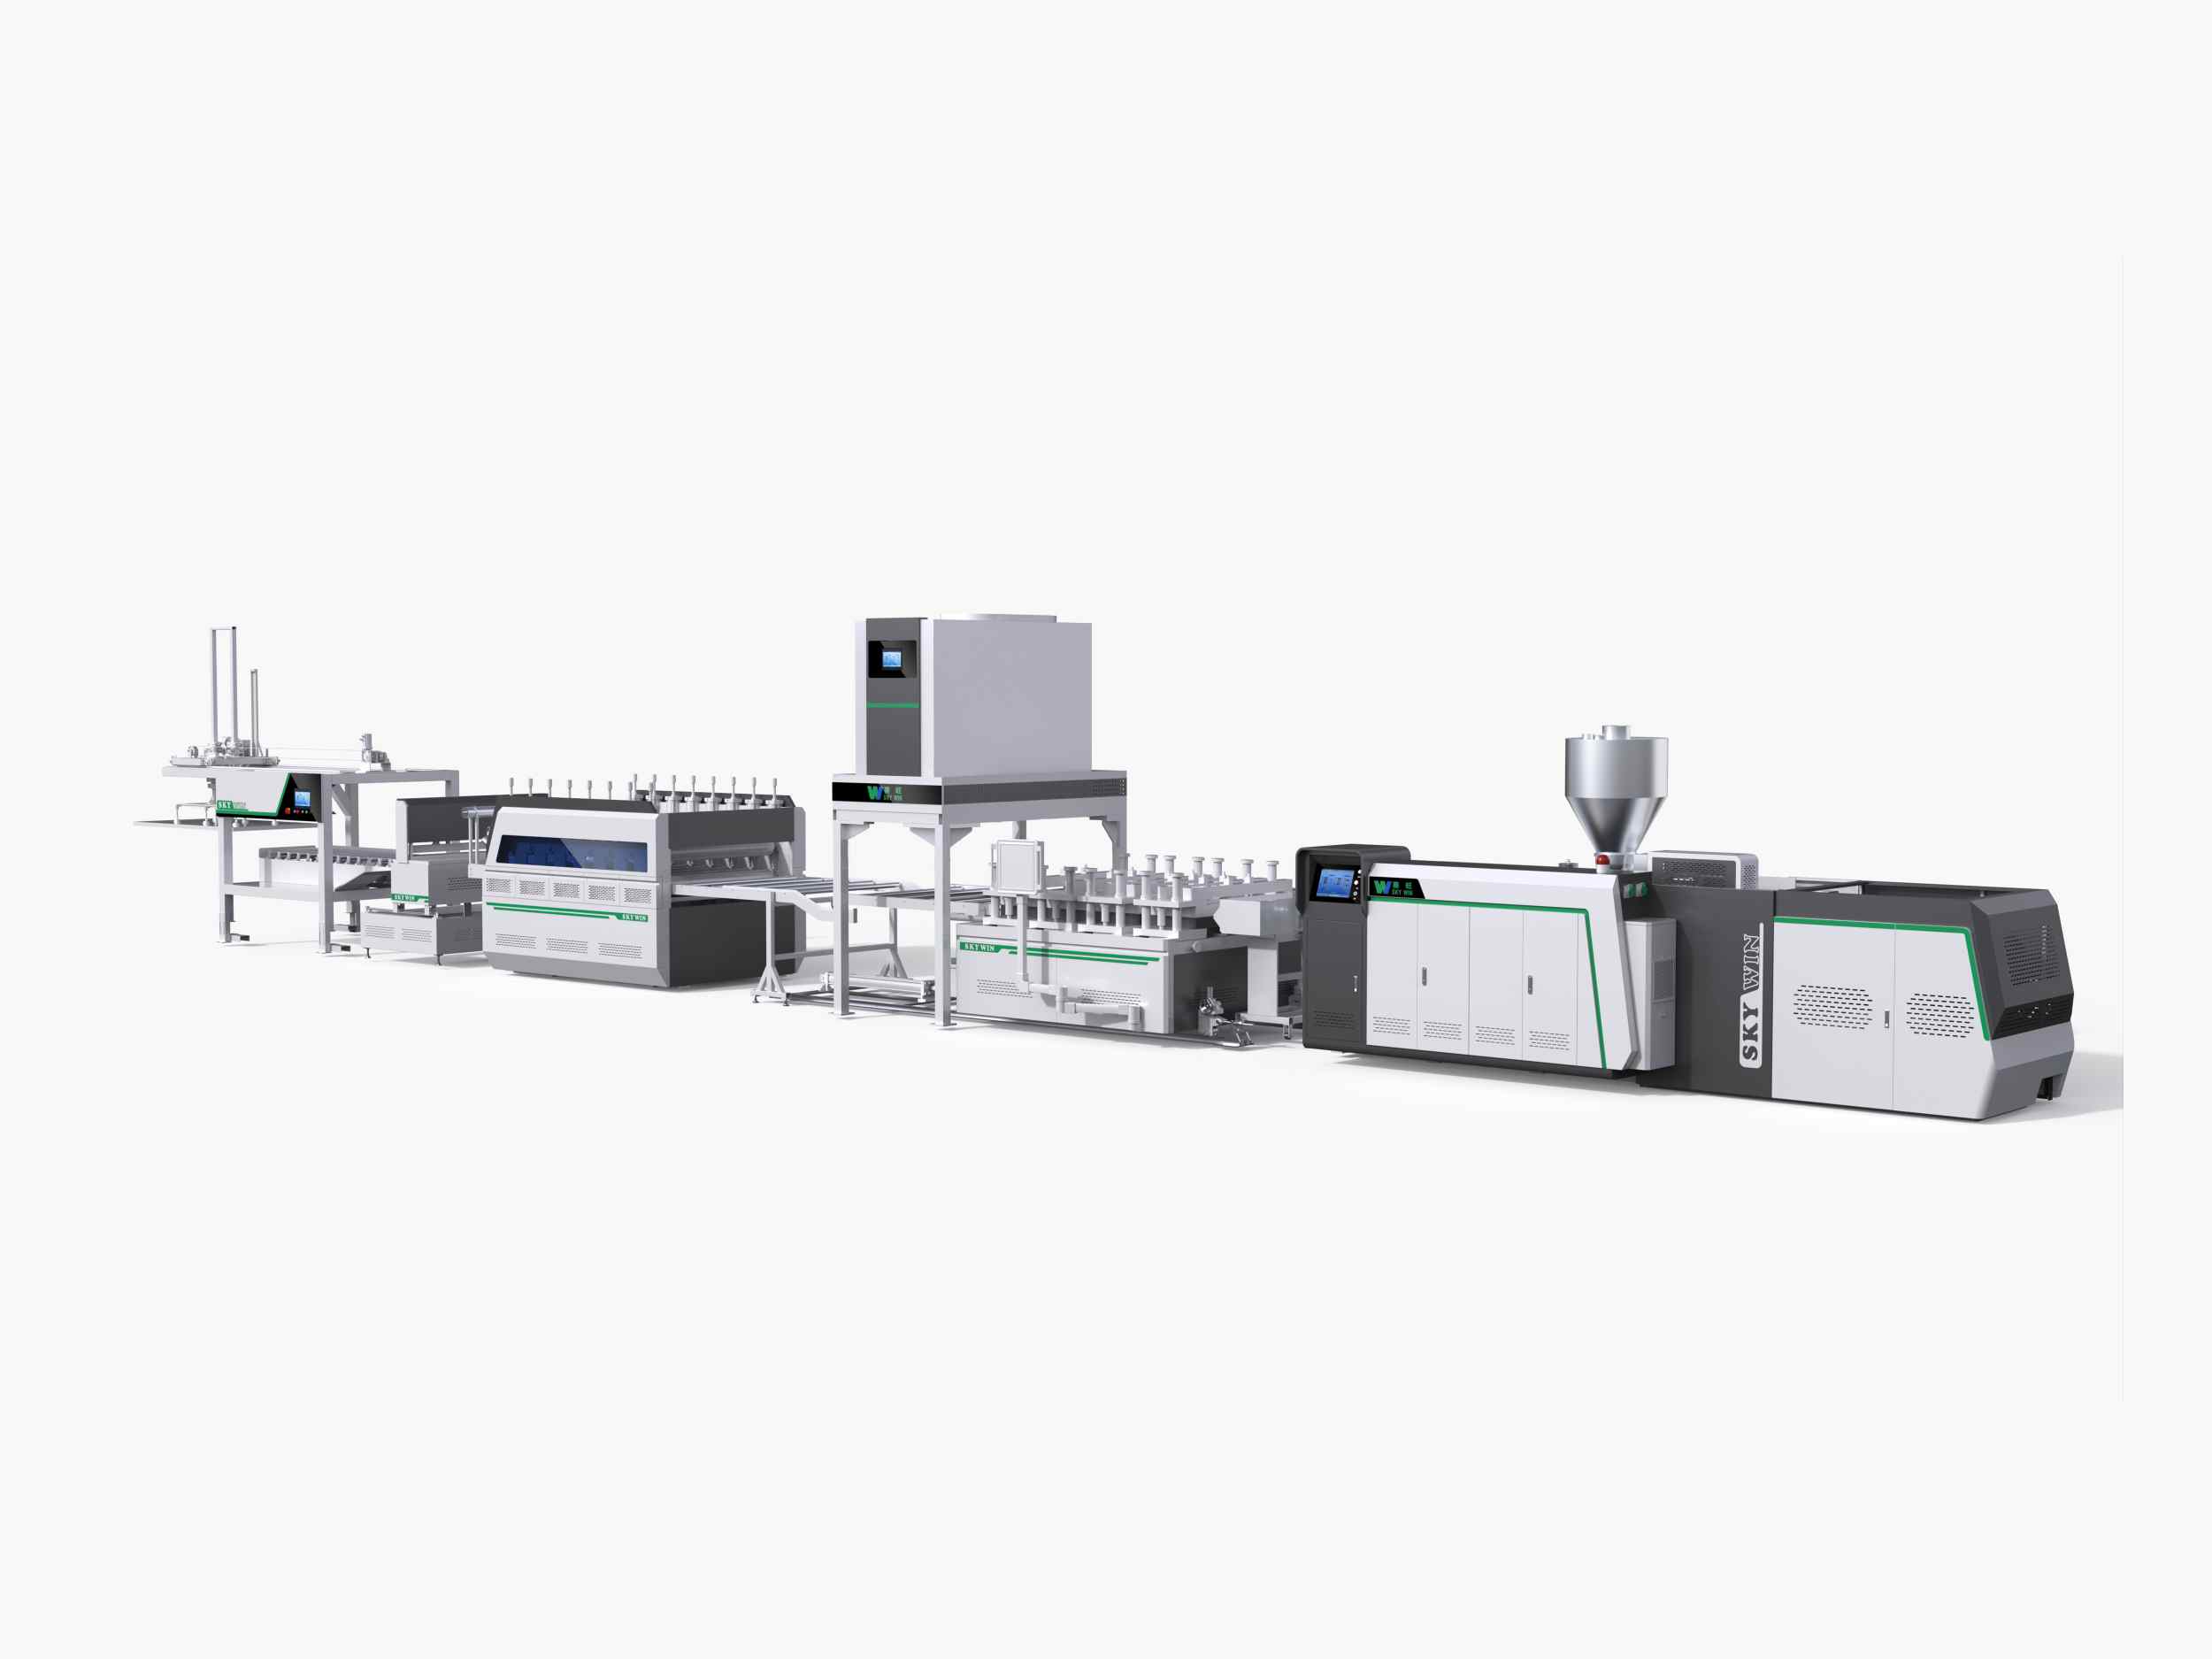
SPC döşeme levhasının kalitesi, yalnızca ham madde formülünden etkilenmez. Bir fabrika aynı PVC reçinesini, kalsiyum karbonatı ve katkı maddelerini kullansa bile, besleme hassasiyetindeki, sıcaklık kontrolündeki, kalıp tasarımındaki, merdane hizalamasındaki ve laminasyondaki farklılıklar farklı üretim sonuçlarına yol açabilir.
Zemin kaplama üreticileri için ekipman hassasiyeti önemlidir çünkü üretim sürecinin istikrarlı kalmasına yardımcı olur. Her aşama üzerinde daha iyi kontrol, levha kalınlığını, genişliğini, yüzey görünümünü ve dekoratif film konumlandırmasını yönetmeyi kolaylaştırır. Bu makale, SPC zemin kaplama levha kalitesini en çok etkileyen ekipman detaylarını ve alıcıların bir üretim hattını değerlendirirken nelere dikkat etmesi gerektiğini açıklamaktadır.
Ekipman hassasiyeti, bir makinenin çalışma koşullarını ne kadar doğru bir şekilde kontrol ettiğini ve koruduğunu ifade eder. SPC levha ekstrüzyonunda bu, malzeme beslemesi, vida dönüşü, işlem sıcaklığı, eriyik dağılımı, silindir konumlandırması ve film hizalamasını içerir.
Hassasiyet, tek bir bileşenin kusursuz bir levhayı garanti edebileceği anlamına gelmez. Ekstrüzyon hattı, birbirine bağlı bir sistem olarak çalışır. Besleme bölümü stabil olsa bile, kalıp malzemeyi eşit olmayan bir şekilde dağıtırsa, levhada yine de kalınlık farklılıkları olabilir. Levha düzgün olsa bile, kalenderleme silindirleri kötü hizalanmışsa, bitmiş yüzeyde kusurlar görülebilir.
Bu nedenle alıcılar, ürünün tamamını değerlendirmelidir. SPC ve LVT döşeme levhası ekstrüzyon ekipmanları Tek bir hassas spesifikasyona odaklanmak yerine, yapılandırmaya odaklanmak.
Kontrol edilmesi gereken ilk aşama malzeme beslemesidir. SPC bileşikleri çeşitli bileşenler içerir ve her bileşenin nihai üründe bir rolü vardır. Besleme miktarında dalgalanma olursa, üretim sırasında ekstrüdere giren bileşim değişebilir.
Tutarsız besleme, istikrarlı plastikleştirme ve eriyik akışının sağlanmasını zorlaştırabilir. Bu durumda operatörlerin işlem ayarlarını daha sık değiştirmesi gerekebilir ve bitmiş levhada kalınlık veya fiziksel özelliklerde değişiklikler görülebilir.
Hassas işlenmiş bir besleme vidası, daha tutarlı malzeme beslemesini destekleyebilir. Alıcılar, besleme yapısı, ayar aralığı, ölçüm yöntemi ve amaçlanan hammaddelerle uyumluluk hakkında bilgi edinmelidir. Tedarikçinin alıcının formülasyonu ve dolgu oranı konusunda deneyime sahip olup olmadığını anlamak da önemlidir.
SPC bileşiklerinin kalıba ulaşmadan önce farklı işlem bölgelerinden geçmesi gerekir. Her bölgenin, malzeme ve üretim koşullarına uygun olması gereken bir sıcaklık aralığı vardır. Sıcaklık çok düşükse, bileşik yeterince plastikleşmeyebilir. Çok yüksekse, malzeme aşırı ısıya maruz kalabilir.
Düzensiz sıcaklık dağılımı eriyik akışını da etkileyebilir. Bu durum, kararsız ekstrüzyon koşulları yaratabilir ve tutarlı levha kalitesini korumayı zorlaştırabilir.
Ekipmanları karşılaştırırken, ısıtma bölgesi sayısını, sıcaklık ölçüm yöntemini, kontrol tepkisini ve yalıtım tasarımını kontrol edin. Ekipman karşılaştırması, uzaktan kızılötesi ısıtmanın konfigürasyonlardan biri olduğunu ortaya koymaktadır. Alıcılar, üreticiden ısıtma sisteminin varil boyunca nasıl kontrol edildiğini ve sürekli üretim sırasında sıcaklık kararlılığının nasıl doğrulandığını açıklamasını istemelidir.
Ekstrüzyon kalıbı, erimiş malzemeyi gerekli levha genişliği boyunca dağıtır. Akış dengeli değilse, bir bölgeye diğerinden daha fazla malzeme gelebilir. Bu durum, düzensiz kalınlığa, kenar dengesizliğine veya levha yüzeyinde farklılıklara yol açabilir.
Geniş levha ekstrüzyonunda, akış kanalı tasarımı erimiş malzemenin kalıp genişliği boyunca dağılmasına yardımcı olduğu için genellikle askı tipi kalıp kullanılır. Bununla birlikte, kalıbın yine de belirli malzeme, genişlik, kalınlık aralığı ve çıktı koşullarına göre tasarlanması gerekir.
Alıcılar, kalıbın ayarlanabilir dudaklara sahip olup olmadığını, akış kanalının nasıl işlendiğini ve kalınlık homojenliğini kontrol etmek için hangi yöntemlerin kullanıldığını sormalıdır. Tedarikçi ayrıca, devreye alma ve rutin üretim sırasında kalıp ayarlamalarının nasıl yapıldığını da açıklamalıdır.
Bir kalıbın hassas bir şekilde işlendiği ifadesine tek başına güvenmeyin. Mümkünse ilgili çizimleri, teknik özellikleri ve test sonuçlarını isteyin.
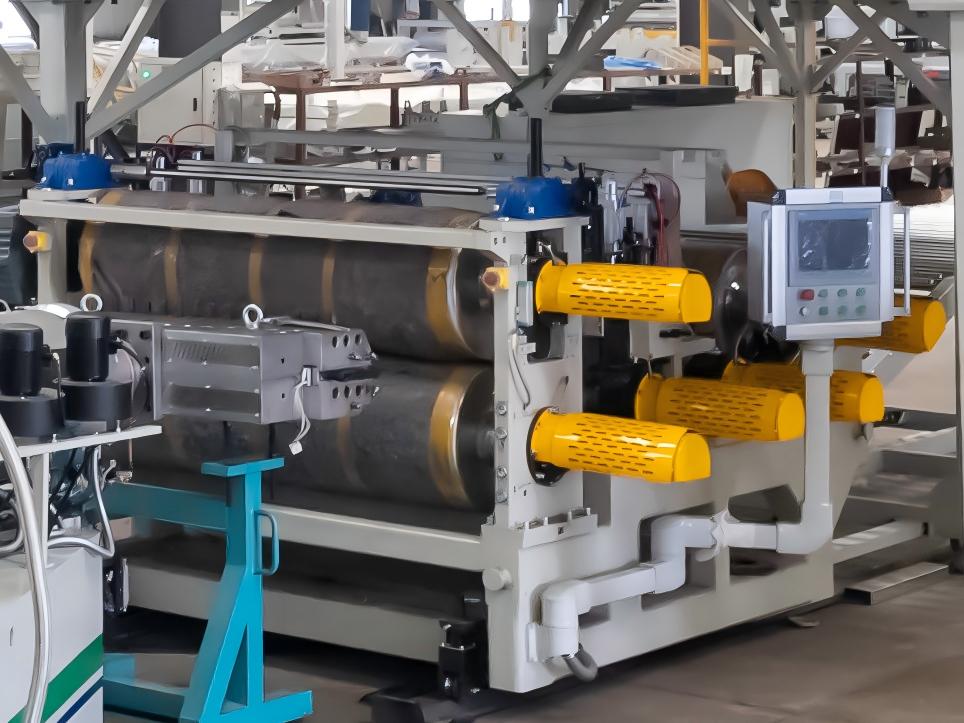
Ekstrüzyondan sonra, sıcak sac kalenderleme bölümünden geçer. Silindirler, sacın şekillendirilmesine, kalınlığın kontrol edilmesine ve istenen yüzey koşullarının oluşturulmasına yardımcı olur. Bu nedenle, silindir hizalaması ve yüzey kalitesi nihai ürün için önemlidir.
Çalışma genişliği boyunca merdane aralığı tutarsızsa, levha bir tarafta daha kalın, diğer tarafta daha ince olabilir. Kötü hizalama ayrıca düzensiz basınca, yüzey izlerine veya dengesiz levha hareketine de katkıda bulunabilir.
Ekipman karşılaştırmasına beş silindirli bir kalender konfigürasyonu da dahil edilmiştir. Alıcılar silindir düzenini, işleme hassasiyetini, yüzey kalitesini, ayarlama yöntemini, çerçeve rijitliğini ve sıcaklık kontrol sistemini kontrol etmelidir. Kalender, yalnızca silindir sayısına göre değil, hedef sac genişliği ve kalınlığına göre seçilmelidir.
SPC zemin kaplama ürünlerinde genellikle dekoratif bir film ve şeffaf bir aşınma tabakası kullanılır. Laminasyon sırasında film ve levha kontrollü bir ısıtma ve presleme işleminden geçirilmelidir. Sıcaklık, gerilim veya basınç uygun değilse, bitmiş yüzeyde kabarcıklar, kırışıklıklar, zayıf yapışma veya hizalama sorunları oluşabilir.
Ön ısıtma silindirleri, levha veya filmi laminasyon işlemine hazırlamaya yardımcı olur. Uygun ayarlar, malzemenin yapısına ve aşınma tabakası kalınlığına bağlıdır. Alıcılar, üretmeyi planladıkları ürünler için ön ısıtma sisteminin ayarlanıp ayarlanamayacağını sormalıdır.
Film kılavuzlama sistemini kontrol etmek de önemlidir. Servo kontrollü çift kameralı görsel hizalama sistemi, film konumlandırmasını izlemeye ve otomatik düzeltmeyi desteklemeye yardımcı olabilir. Bununla birlikte, gerçek hizalama performansı, amaçlanan üretim koşulları altında doğrulanmalıdır. Film kalitesi, tabaka stabilitesi, hat hızı ve operatör ayarları sonucu etkileyebilir.
Levha şekillendirilip lamine edildikten sonra, soğutma bölümü kesimden önce boyutlarının sabitlenmesine yardımcı olur. Soğutma yetersiz veya düzensiz olursa, levha kalenderleme bölümünden çıktıktan sonra da şekil değiştirmeye devam edebilir.
Üretim hattı hızı ve soğutma kapasitesi birlikte değerlendirilmelidir. Soğutma sistemiyle uyumlu olmayan bir hızda üretim hattı hızı artırmak, boyutsal kararlılığı etkileyebilir. Öte yandan, gereksiz yere yavaş bir hat, üretim verimliliğini düşürebilir.
Alıcılar, soğutma sisteminin nasıl yapılandırıldığını, su sıcaklığı ve akışının nasıl yönetildiğini ve soğutma uzunluğunun planlanan sac kalınlığı ve üretim hızı için uygun olup olmadığını sormalıdır. Sadece uzunluğa göre soğutma ekipmanını karşılaştırmaktan ziyade, kapsamlı bir üretim testi daha faydalıdır.
Üretim hattını kabul etmeden önce, alıcılar pratik bir test planı hazırlamalıdır. Testte, amaçlanan hammadde formülü ve temsili ürün boyutları kullanılmalıdır. Bu, ekipmanın gerçek üretim gereksinimlerini karşılayıp karşılayamayacağını belirlemeyi kolaylaştırır.
Test sonuçları, malzeme formülü, levha boyutları ve çalışma ayarlarıyla birlikte kaydedilmelidir. Bu, hem alıcıya hem de tedarikçiye devreye alma ve gelecekteki üretim için net bir referans sağlar.
Farklı ekipman türlerini karşılaştıran fabrikalar için, PVC ve WPC zemin taban malzemesi ekstrüzyon hattı Planlanan ürün yelpazesi SPC döşeme levhalarından daha fazlasını içeriyorsa, gözden geçirilmesi gereken bir diğer ekipman kategorisi de budur.
SPC döşeme levhalarının kalitesi, birbirine bağlı birçok sürecin sonucudur. Hassas besleme, malzeme tutarlılığını destekler; sıcaklık kontrolü, istikrarlı plastikleşmeyi sağlar; kalıp, eriyiği dağıtır ve kalenderleme bölümü, levha boyutlarını ve yüzey durumunu kontrol eder. Laminasyon ve soğutma daha sonra bitmiş levhanın görünümünü ve stabilitesini etkiler.
Bu nedenle, ekipman alıcıları tüm ürün yelpazesini karşılaştırmalı ve gerçek ürünlerine dayalı teknik bir görüşme talep etmelidir. SKY WIN, SPC ve WPC zemin kaplama ekstrüzyon ekipmanları sağlamaktadır ve alıcılar bunları inceleyebilirler. mevcut döşeme ekstrüzyon makinesi yelpazesi Yeni bir üretim projesi planlarken.
Besleme hassasiyeti, sıcaklık kontrolü, vida ve kalıp tasarımı, kalender silindiri hizalaması, laminasyon ayarları ve soğutma kapasitesi, kağıt kalitesini etkileyen faktörlerdir. Bu faktörler, komple üretim hattının bir parçası olarak değerlendirilmelidir.
Hayır. Hassas besleme, tutarlı bir malzeme tedarikinin sağlanmasına yardımcı olabilir, ancak sac kalınlığı aynı zamanda eriyik dağılımından, kalıp ayarından, kalender silindiri hizalamasından, hat hızından ve soğutma koşullarından da etkilenir.
Askı tipi kalıp, erimiş malzemeyi geniş bir kalıp açıklığına dağıtmak üzere tasarlanmıştır. Akış kanalı tasarımı, daha dengeli bir eriyik dağılımını destekleyebilir, ancak kalıp yine de malzeme, levha genişliği, kalınlığı ve üretim koşullarına uygun olmalıdır.
Olası nedenler arasında uygun olmayan ön ısıtma sıcaklığı, yanlış basınç, kararsız film gerilimi, yüzey kirliliği veya tutarsız tabaka hareketi yer alabilir. Gerçek neden, malzeme ve laminasyon ayarlarının birlikte kontrol edilmesiyle belirlenmelidir.
Planlanan formül ve ürün boyutlarını kullanarak bir üretim testi talep edin. Levha kalınlığını ve genişliğini birden fazla noktada ölçün, yüzey kalitesini inceleyin, film hizalamasını kontrol edin ve sürekli çalışma sırasında makine ayarlarını kaydedin.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
mesaj bırakın
Wechat'e Tara :
WhatsApp'a Tara :