mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
SPC döşeme üretiminde kalınlık tutarlılığı en önemli kalite göstergelerinden biridir. Döşeme çekirdek levhası bazı bölgelerde çok kalın, diğer bölgelerde ise çok ince olduğunda, üreticiler laminasyon, kesim, profil oluşturma ve son ürün denetimi sırasında sorunlarla karşılaşabilir. Ortalama kalınlık spesifikasyona uygun olsa bile, yerel farklılıklar yine de bitmiş döşeme kalitesini etkileyebilir.
SPC döşeme üretiminde kalınlık tutarlılığını iyileştirmek için üreticilerin yalnızca bir makine ayarını değiştirmek yerine tüm süreci kontrol etmeleri gerekir. Malzeme formülasyonu, besleme stabilitesi, ekstrüzyon basıncı, kalenderleme koşulları, soğutma ve taşıma hızı, nihai levha kalınlığını etkileyebilecek faktörlerdir.
Yeni bir teknolojiyi değerlendiren üreticiler için SPC döşeme ekstrüzyon hattıBu faktörler birlikte değerlendirilmelidir çünkü istikrarlı üretim, tüm üretim sisteminin bir bütün olarak nasıl çalıştığına bağlıdır.
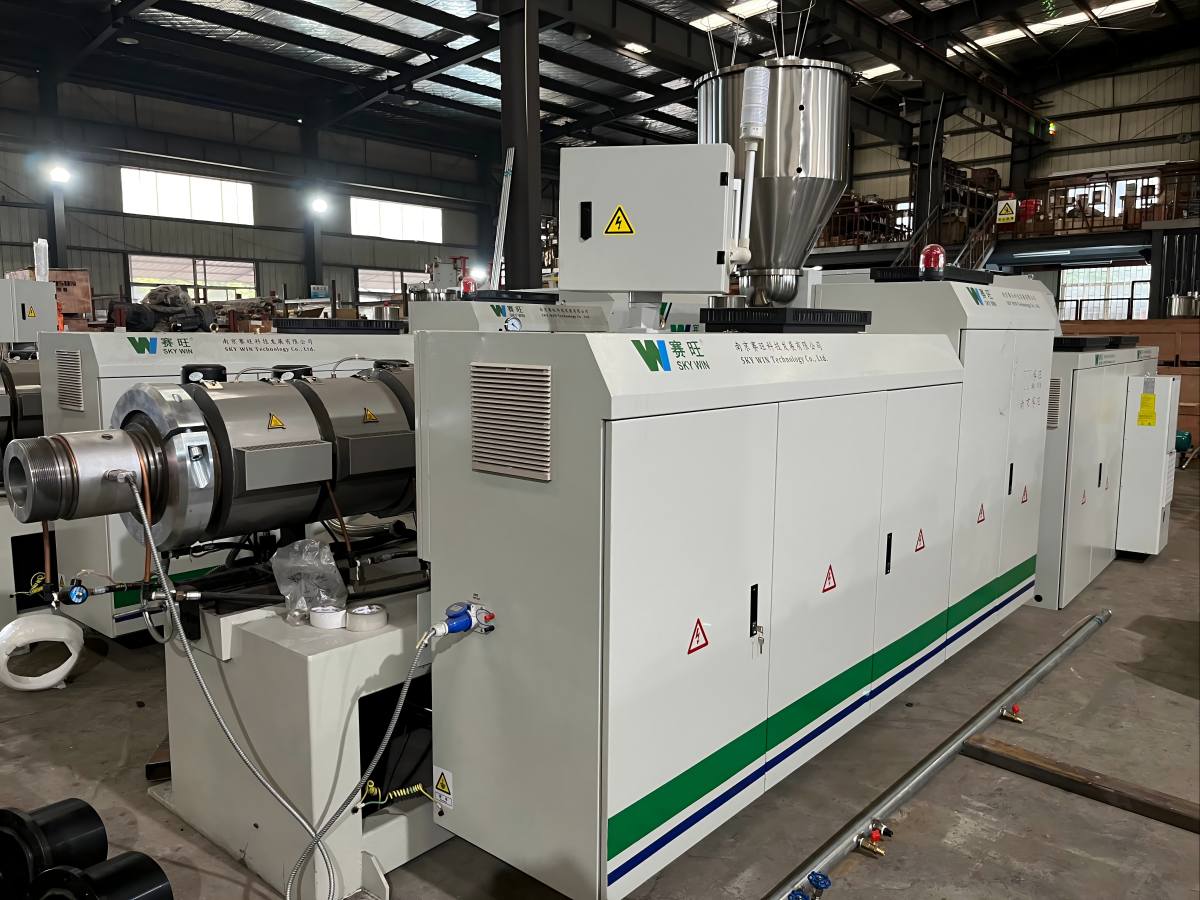
PVC ve kalsiyum karbonat kompozit malzemeleri işlemek için kullanılan SPC zemin kaplama levhası üretim ekipmanı.
Kalınlık değişimi genellikle çeşitli işlem koşullarının birbirleriyle etkileşiminden kaynaklanır. Makine ayarlarını değiştirmeden önce, operatörler sorunun malzeme beslemesi, ekstrüzyon, kalenderleme bölümü, soğutma veya sonraki çekme işlemleriyle ilgili olup olmadığını belirlemelidir.
Yaygın nedenler şunlardır:
İlk ve faydalı adım, varyasyonun nerede meydana geldiğini kaydetmektir. Kalınlık aynı ölçüm noktasında zaman içinde değişiyorsa, proses kararlılığını araştırın. Merkez sürekli olarak kenarlardan daha kalınsa, kalenderleme sistemini ve malzeme dağılımını levha genişliği boyunca inceleyin.
Kararlı levha kalınlığı, bileşik ekstrüdere girmeden önce başlar. SPC zemin kaplamalarında genellikle PVC reçine, kalsiyum karbonat, stabilizatörler ve işleme katkı maddeleri kullanılır. Parti bileşimindeki, karıştırma kalitesindeki, yığın yoğunluğundaki veya besleme hızındaki farklılıklar, malzemenin erime ve akış şeklini değiştirebilir.
Üreticiler kontrollü bir formülasyon kullanmalı ve her üretim partisi için aynı malzeme hazırlama prosedürünü izlemelidir. Tartım ekipmanını, besleyici kalibrasyonunu, karıştırma süresini ve malzeme taşıma uygulamalarını kontrol edin. Geri dönüştürülmüş malzeme kullanılıyorsa, oranı ve işleme özellikleri de kontrol edilmelidir.
Tedarikçi değişikliği veya malzeme partisi değişikliği sonrasında kalınlık sorunu ortaya çıktığında, büyük makine ayarlamaları yapmadan önce etkilenen partiyi daha önce stabil olan bir partiyle karşılaştırın. Bu, operatörlerin malzeme sorununu telafi etmek için ekstrüzyon işlemine gereksiz değişiklikler getirmesini önlemeye yardımcı olur.
Besleme hızının istikrarlı bir şekilde korunması da önemlidir. Beslemedeki ani artışlar veya kesintiler, çıktıda dalgalanmalara yol açarak, sonraki kalenderleme sisteminin istikrarlı bir kağıt profili sağlamasını zorlaştırabilir.
Ekstrüder, bileşiği tutarlı bir şekilde plastikleştirmeli ve aşağı akış ekipmanına istikrarlı bir eriyik akışı sağlamalıdır. Üretim sırasında sıcaklık dağılımı, vida çalışması veya malzeme beslemesi önemli ölçüde değişirse, kalender merdane aralığı değişmeden kalsa bile levhada kalınlık dalgalanmaları oluşabilir.
Operatörler aşağıdaki koşulları izlemelidir:
Sıcaklığı veya vida hızını artırmanın kalınlık tutarlılığını otomatik olarak iyileştireceğini varsaymayın. Aşırı değişiklikler malzeme viskozitesini, plastikleşmeyi ve üretim istikrarını etkileyebilir. Ayarları kontrollü bir şekilde yapın ve sonucu ölçmeden önce işlemin stabilize olmasına izin verin.
Ekipman seçimi için, ekstrüderin formülasyona, hedef levha genişliğine, gerekli kalınlık aralığına ve planlanan üretim miktarına uygun olması gerekir. SKY WIN'in SPC/LVT/WPC döşeme ekstrüzyon makineleri Bu kategori, farklı döşeme üretim gereksinimlerine yönelik ekipmanları karşılaştırmak için bir başlangıç noktası sağlar.
Kalandırlama, SPC döşeme taban tabakasının kalınlığını kontrol etmek için en önemli aşamalardan biridir. Merdane aralığı tabaka kalınlığını etkilerken, merdane hizalaması, sıcaklık homojenliği ve basınç dağılımı malzemenin merdanelerden ne kadar eşit şekilde geçtiğini etkiler.
Eğer sac levha sürekli olarak ortada daha kalın, kenarlarda daha ince veya tam tersi ise, kalenderleme bölümünü kontrol etmek öncelikli olmalıdır. Olası nedenler arasında düzensiz rulo sıcaklığı, yük altında rulo sapması, yanlış hizalama, düzensiz malzeme dağılımı veya çalışma genişliği boyunca tutarlı şekilde ayarlanmamış bir boşluk yer almaktadır.
Kontrolü iyileştirmek için:
Kalender merdane aralığı, nihai kalınlık ölçümünün doğrudan bir alternatifi olarak değerlendirilmemelidir. Sac, merdanelerden çıktıktan ve soğuduktan sonra boyut değiştirebilir; bu nedenle ölçümler, işlemin belirli bir noktasında alınmalı ve sac stabil bir duruma ulaştıktan sonra tekrar kontrol edilmelidir.
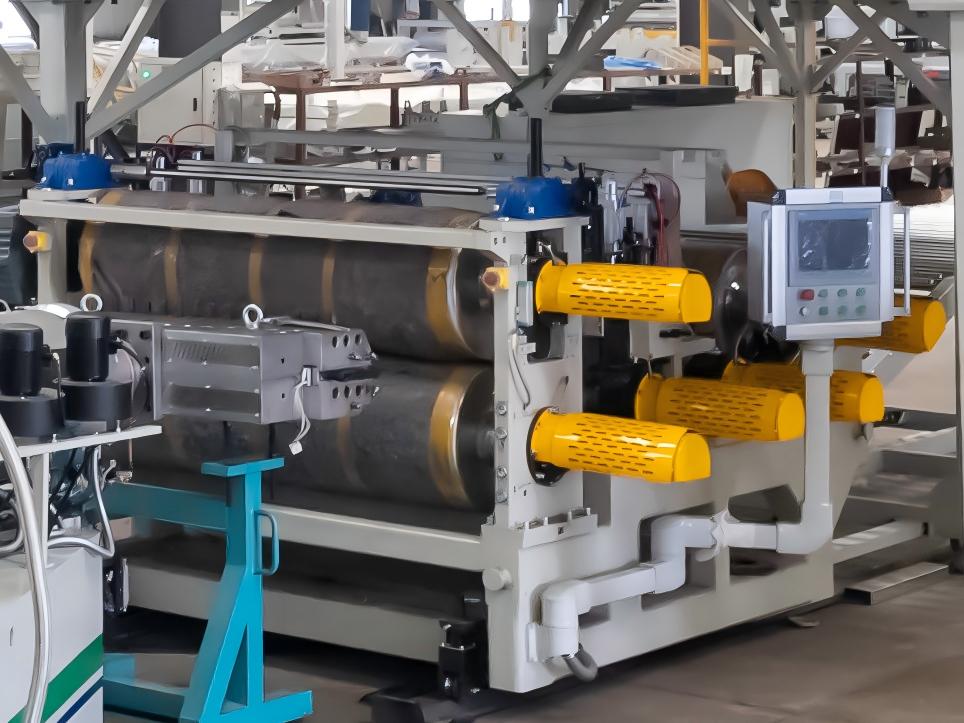
Kalandırlama bölümü, sac kalınlığının ve malzeme dağılımının kontrolünde önemli bir rol oynar.
Çekme ünitesi, levhayı aşağı akış bölümünden çeker. Çekme hızı, ekstrüzyon çıktısı ve kalenderleme koşullarıyla koordine edilmezse, levha gerilebilir veya kararsız gerilime maruz kalabilir.
Üretim hızı arttıkça sac inceliyorsa, çekme hızının ekstrüzyon çıktısının destekleyebileceğinden daha hızlı artıp artmadığını kontrol edin. Hız değişiklikleri sırasında sac kalınlığı dalgalanıyorsa, ekstrüder, kalender, çekme ünitesi ve kesme sistemi arasındaki senkronizasyonu inceleyin.
Pratik kontroller şunları içerir:
Üretimi artırmadan önce operatörler istikrarlı bir temel seviye belirlemelidir. Hız değişikliğinden sonra, önceki ayarların yeni üretim hızında aynı kalınlığı sağlayacağını varsaymak yerine, hattın oturmasına izin verin ve sac kalınlığını tekrar ölçün.
Soğuma, sacın kalenderleme bölümünden geçtikten sonra boyutsal kararlılığını etkiler. Soğuma, sac genişliği boyunca veya malzeme genelinde düzensiz olursa, sacda artık gerilim oluşabilir veya soğudukça boyut değişebilir.
Çalışma genişliği boyunca soğutma koşullarının tutarlı olup olmadığını kontrol edin. Soğutma sistemini, varsa su akışını, rulo sıcaklıklarını ve soğutma bileşenlerinin durumunu inceleyin. Doğru kurulum, hat tasarımına, malzeme formülasyonuna, sac kalınlığına ve üretim hızına bağlıdır.
Kalandırlama sırasında oluşan kalınlık değişimi ile soğutma sırasında gelişen boyutsal değişim arasında ayrım yapmak önemlidir. Levhayı şekillendirmeden hemen sonra ve soğutmadan sonra tutarlı bir noktada ölçün. Başlangıçtaki kalınlık profili zaten düzensiz ise, öncelikle ekstrüzyon ve kalandırlama işlemlerini inceleyin. Profil soğutmadan sonra önemli ölçüde değişirse, soğutma homojenliğini ve artık gerilimi gözden geçirin.

Entegre bir ekstrüzyon hattının, istikrarlı sac kalitesini korumak için koordineli şekillendirme, soğutma ve sonraki aşama işlemlerine ihtiyacı vardır.
Tek bir ölçüm, bir SPC levhasının tutarlı bir kalınlık profiline sahip olup olmadığını gösteremez. Ölçümler hem makine yönünü hem de enine yönü kapsamalıdır, böylece operatörler varyasyonun sürekli mi, yerel mi yoksa hat hızındaki değişikliklerle mi ilgili olduğunu belirleyebilirler.
Pratik bir kalite kontrol rutini şunları içerir:
Hedef kalınlık ve izin verilen tolerans, müşterinin ürün spesifikasyonundan alınmalıdır. Her SPC döşeme ürünü için tek bir evrensel tolerans kullanmayın, çünkü gerekli sınırlar ürün tasarımına, nominal kalınlığa ve sonraki işleme gereksinimlerine bağlıdır.
SKY WIN'in yayınladığı SWDB5 serisi teknik özelliklerinde, belirtilen konfigürasyonlar genelinde 1,5 ila 7 mm arasında sac kalınlığı ve 970 ila 1220 mm arasında sac genişliği seçenekleri sunulmaktadır. Bunlar ekipman özellikleridir, kalınlık toleransı garantisi değildir. Gerçek tutarlılık, seçilen konfigürasyona, formülasyona, çalışma koşullarına ve kalite kontrol prosedürüne bağlıdır.
Dikkatli proses ayarlamalarına rağmen kalınlık varyasyonu devam ediyorsa, üreticiler üretim hattının hedef ürün için uygun şekilde yapılandırılıp yapılandırılmadığını değerlendirmelidir. Önemli hususlar arasında ekstrüder kapasitesi, kalender silindir tasarımı, sıcaklık kontrolü, soğutma kapasitesi, çekme senkronizasyonu ve ayrı bölümleri birbirine bağlayan kontrol sistemi yer almaktadır.
Yeni bir proje için, ekipman tedarikçisine hedef sac kalınlığını, çalışma genişliğini, malzeme formülasyonunu, planlanan çıktıyı ve gerekli toleransı bildirin. Bu ayrıntılar, önerilen hattın gerçek üretim gereksinimlerine uygun olup olmadığını değerlendirmeyi kolaylaştırır.
O PVC Zemin Kaplama (SPC/LVT) Levha Ekstrüzyon Hattı SKY WIN'in SPC ve LVT döşeme levhaları üreten üreticiler için sunduğu önemli ekipman seçeneklerinden biridir. Yayınlanan sistem konfigürasyonu, bir ekstrüder, beş silindirli laminasyon ünitesi, laminasyon ünitesi, yağla ısıtılan silindir sistemi, soğutma destek çerçevesi, soğutma sistemi, kenar kesme ünitesi, çekme ünitesi, levha kesici ve elektrik kontrol sistemini içermektedir.
Kalınlık tutarlılığı tüm sürece bağlı olduğundan, amaç sadece daha yüksek çıkışlı bir ekstrüder seçmek değildir. Üretim hattı, gerekli üretim hızında ekstrüzyon çıkışı, kalenderleme, soğutma ve levha işleme arasında uygun bir dengeyi korumalıdır.
SPC döşeme levhasının kalınlığı hedef aralığın dışına çıktığında, birden fazla parametreyi aynı anda değiştirmek yerine yapılandırılmış bir sorun giderme sırası kullanın.
Bu yaklaşım, operatörlerin varyasyon kaynağını belirlemelerine, gereksiz ayarlamaları azaltmalarına ve tekrarlanabilir bir üretim süreci oluşturmalarına yardımcı olur. Üreticiler için tekrarlanabilirlik, tek bir numunede hedef kalınlığa ulaşmak kadar önemlidir.
Üreticiler, SPC döşeme üretiminde kalınlık tutarlılığını nasıl iyileştirebilirler?
Üreticiler, hammadde beslemesini ve ekstrüzyon çıktısını stabilize etmeli, kalender merdane aralığını ve sıcaklığını kontrol etmeli, çekme hızını senkronize etmeli, düzgün soğutmayı sağlamalı ve kalınlığı tutarlı noktalarda ölçmelidir. En etkili ayarlama, varyasyonun nerede başladığına bağlıdır.
SPC döşeme levhasının ortası neden kenarlarına göre daha kalındır?
Merkezden kenara kalınlık farkı, düzensiz malzeme dağılımı, kalender merdanesinin hizalanması veya sapması, düzensiz merdane sıcaklığı veya tutarsız merdane aralığı nedeniyle oluşabilir. İlgisiz ayarları değiştirmeden önce, kağıdı genişliği boyunca ölçün ve kalenderleme bölümünü inceleyin.
Ekstrüzyon sıcaklığı SPC döşeme kalınlığını etkileyebilir mi?
Evet. Sıcaklık, malzemenin plastikleşmesini ve erime akışını etkiler. Kararsız sıcaklık koşulları, çıktı varyasyonuna ve düzensiz malzeme dağılımına katkıda bulunabilir. Sıcaklık ayarlamaları, malzeme formülasyonuna ve ekipman üreticisinin kullanım kılavuzuna göre yapılmalıdır.
Kamyonun çekme hızı sac kalınlığını etkiler mi?
Evet. Eğer çekme işlemi, ekstrüzyon ve kalenderleme bölümlerinin malzeme besleme hızından daha hızlı gerçekleşirse, levha gerilebilir ve incelir. Hız senkronizasyonunu kontrol edin ve kontrollü hız değişiklikleri sırasında kalınlığı gözlemleyin.
SPC döşeme levhasının kalınlığı nasıl ölçülmelidir?
Kalibre edilmiş ölçüm ekipmanı kullanın ve genişlik boyunca ve üretim yönü boyunca birden fazla noktadan ölçüm yapın. Numune konumlarını ve ölçüm zamanlamasını tutarlı tutun ve sonuçları ürünün belirtilen nominal kalınlığı ve izin verilen toleransıyla karşılaştırın.
SKY WIN SPC döşeme ekstrüzyon hattı ne kadar kalınlıkta levha üretebilir?
SKY WIN'in yayınladığı SWDB5 serisi teknik özelliklerinde, belirtilen konfigürasyonlarda sac kalınlıkları 1,5 ila 7 mm ve genişlikleri 970 ila 1220 mm arasında değişmektedir. Uygun model, gerekli ürün boyutlarına, üretim miktarına, formülasyona ve üretim koşullarına bağlıdır.
Daha yüksek üretim kapasitesine sahip bir ekstrüzyon hattı, kalınlık tutarlılığını otomatik olarak iyileştirecek mi?
Hayır. Daha yüksek üretim, otomatik olarak daha sıkı kalınlık kontrolü anlamına gelmez. İstikrarlı sonuçlar, ekstrüzyon, kalenderleme, soğutma, taşıma ve proses kontrolünün koordinasyonuna, ayrıca uygun ekipman boyutlandırmasına ve işletimine bağlıdır.
SPC döşeme ekstrüzyon hattı seçilirken hangi bilgiler verilmelidir?
Hedef sac kalınlığı ve toleransı, sac genişliği, malzeme formülasyonu, planlanan üretim miktarı ve sonraki işleme gereksinimlerini belirtin. Bu bilgiler, tedarikçinin uygun bir hat konfigürasyonunu değerlendirmesine yardımcı olur.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
mesaj bırakın
Wechat'e Tara :
WhatsApp'a Tara :