mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
110 SPC zemin kaplama ekstrüzyon makinesini karşılaştırırken, alıcıların ilk kontrol ettiği özelliklerden biri genellikle motor gücüdür. Bu önemli olsa da, tüm hikayeyi anlatmaz. Benzer motor gücüne sahip iki makine, besleme sistemleri, dişli kutusu yapısı, ısıtma kontrolü, ekstrüzyon kalıpları, kalenderleme üniteleri ve sonraki ekipmanlar nedeniyle farklı performans gösterebilir.
Zemin kaplama üreticileri için asıl soru, makinenin ne kadar güçlü olduğu değil; seçilen SPC formülünü istikrarlı bir şekilde işleyebilme, levha boyutlarını koruyabilme, gerekli yüzey kalitesini sağlayabilme ve uzun üretim süreçlerinde güvenilir bir şekilde çalışabilme yeteneğidir. Bu kılavuz, alıcıların bir SPC zemin kaplama ekstrüzyon makinesi seçmeden önce karşılaştırması gereken temel noktaları açıklamaktadır.
Motor gücü, ekstrüzyon sistemine sağlanan tahrik kapasitesini gösterir, ancak gerçek üretim performansı aynı zamanda vida tasarımına, malzeme beslemesine, işlem sıcaklığına, formülasyona ve hat konfigürasyonuna da bağlıdır. Daha büyük bir motora sahip bir makine, otomatik olarak daha iyi SPC sayfaları üretmez veya daha yüksek kullanılabilir çıktı sağlamaz.
Örneğin, besleme sistemi tutarsız miktarda PVC reçinesi, kalsiyum karbonat ve katkı maddesi sağlarsa, motor yeterli güce sahip olsa bile ekstrüderde dalgalanmalar yaşanabilir. Bu dalgalanmalar erime stabilitesini, levha kalınlığını ve kalenderleme bölümüne binen iş yükünü etkileyebilir.
Bu nedenle alıcılar, tek bir özelliğe dayanarak makine seçmek yerine, ekipmanın tüm konfigürasyonunu karşılaştırmalıdır. SPC PVC Zemin Kaplama Levhası Ekstrüzyon Hattı Her bir bölümü malzeme formülüne ve nihai zemin kaplama gereksinimlerine uygun olarak eşleştirilmiş, koordineli bir üretim sistemi olarak değerlendirilmelidir.
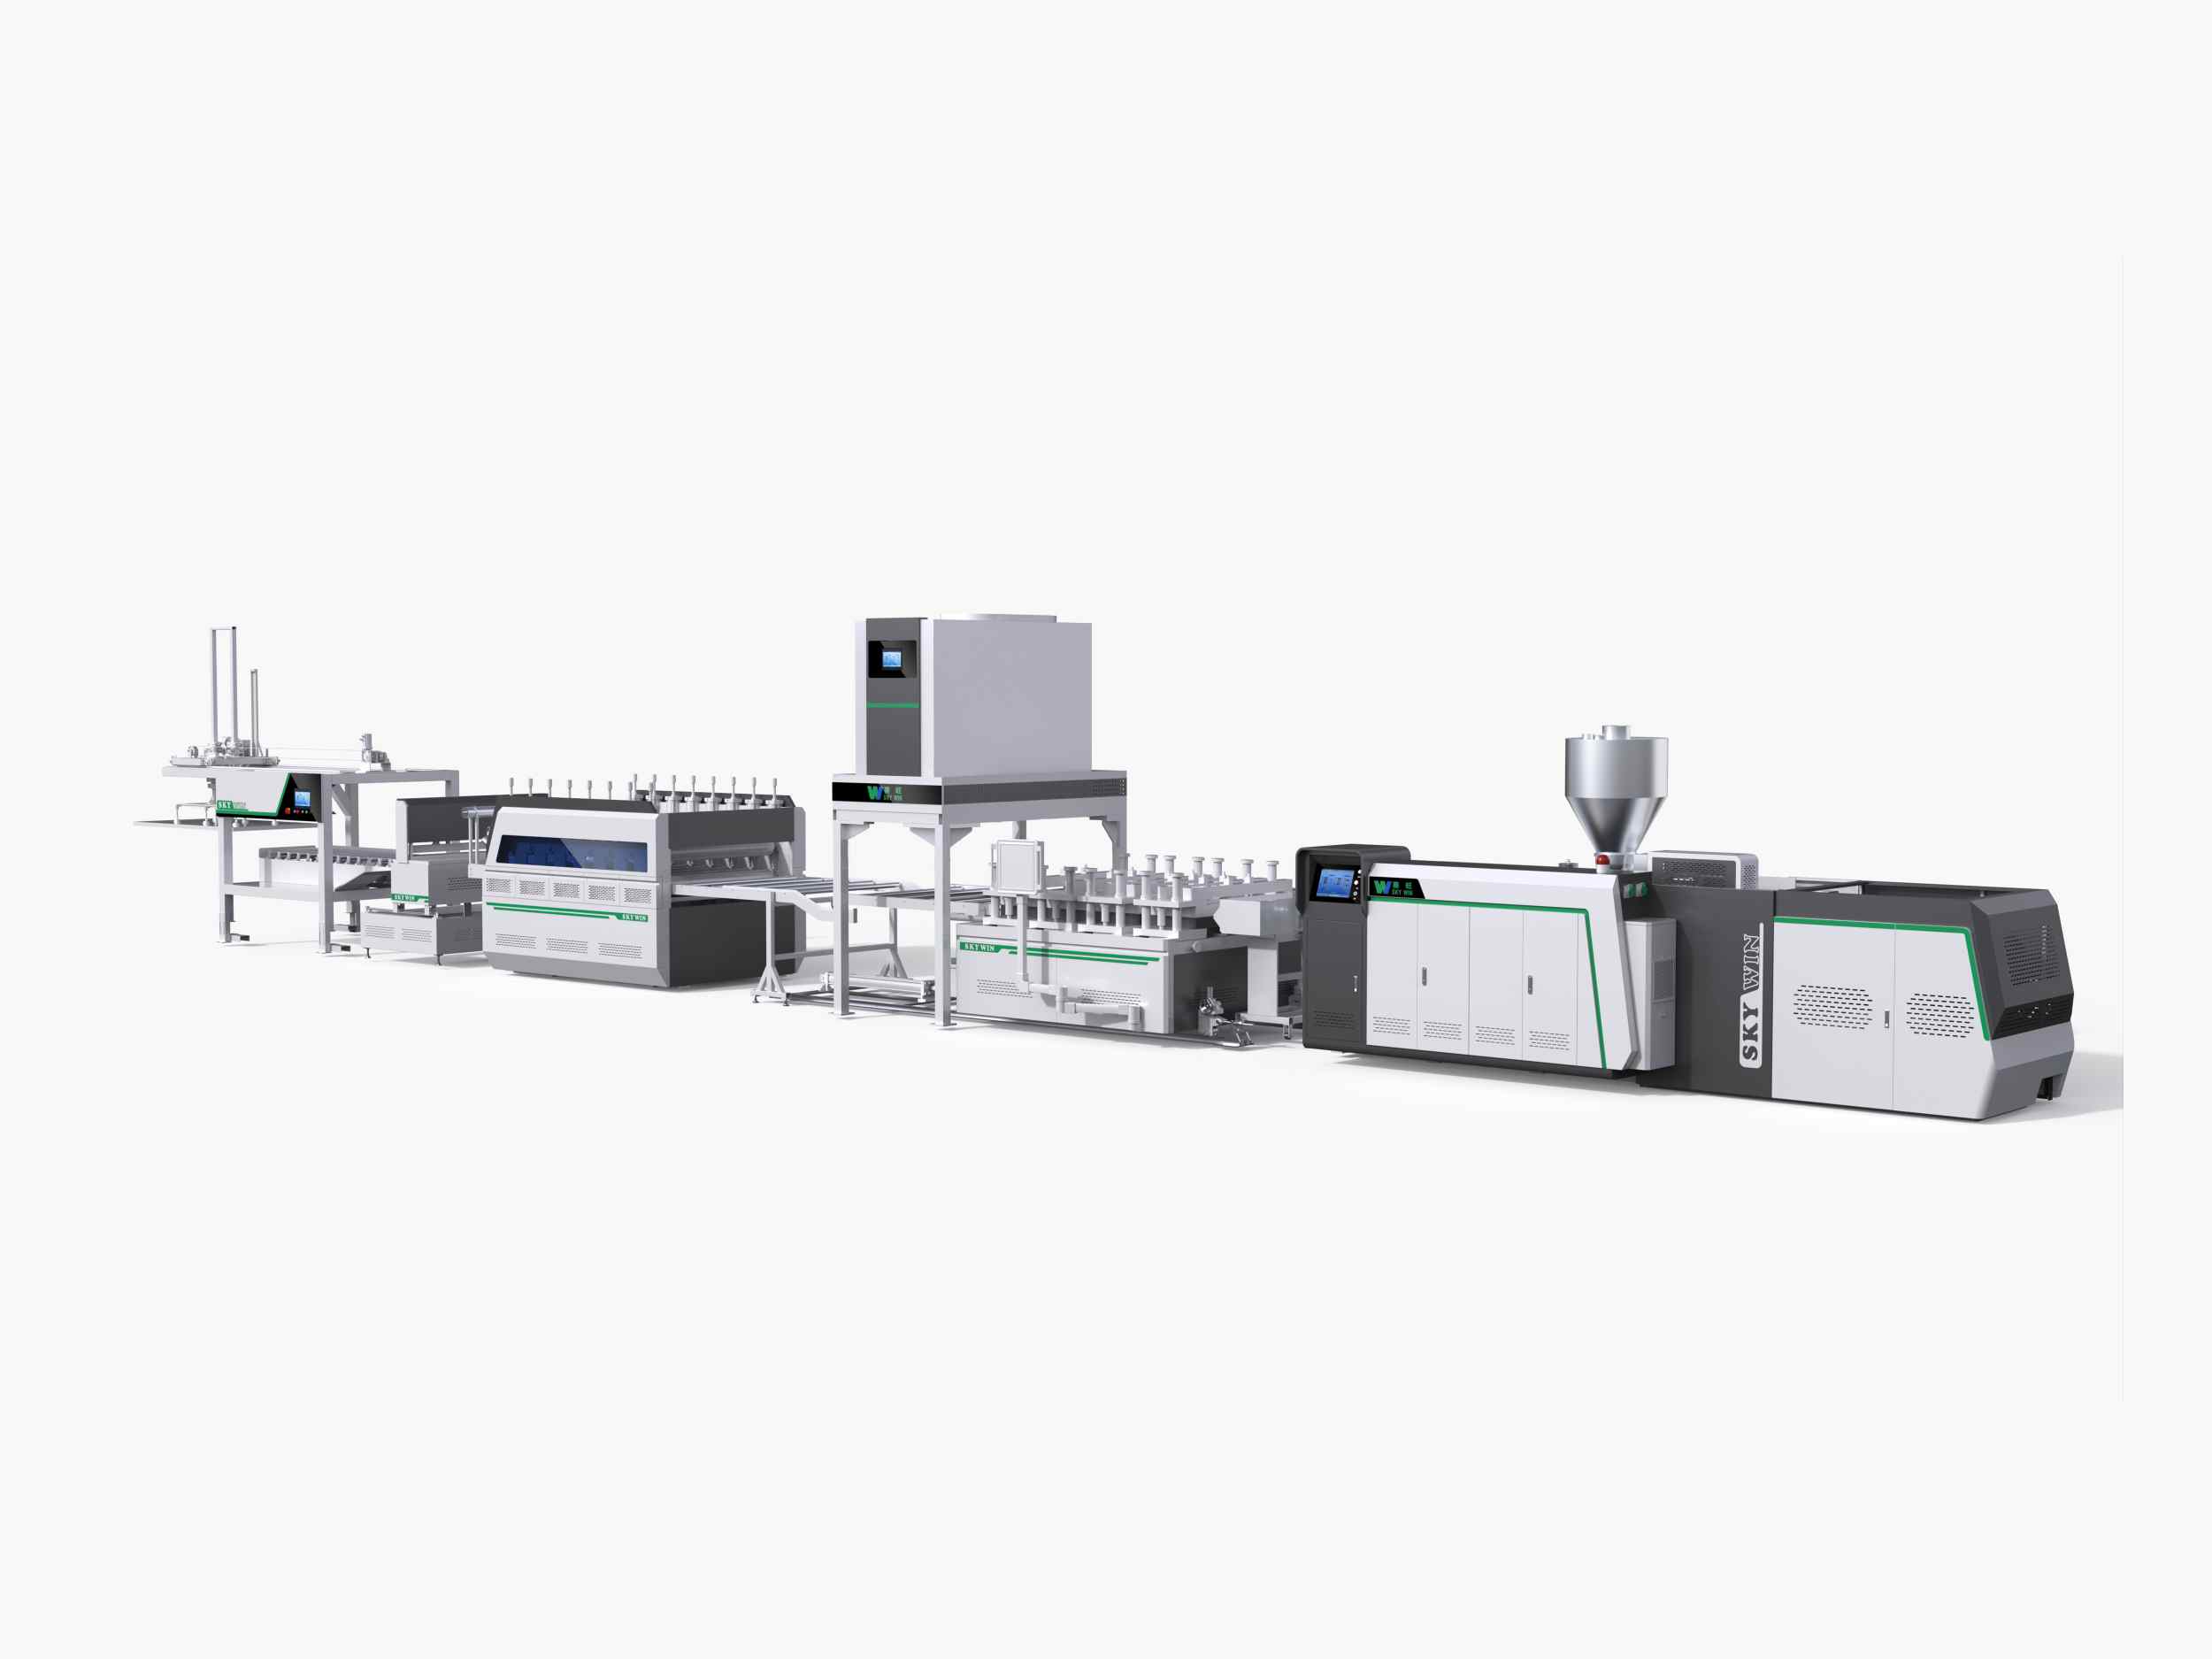
İstikrarlı besleme, tutarlı SPC levha üretiminin temel taşlarından biridir. Malzeme karışımı genellikle PVC reçinesi, kalsiyum karbonat, stabilizatörler ve diğer katkı maddelerini içerir. Çalışma sırasında besleme miktarı değişirse, ekstrüdere giren malzemenin bileşimi veya hacmi tutarlı olmayabilir.
Hassas işlenmiş bir besleme vidası, malzemenin daha tutarlı bir şekilde iletilmesine yardımcı olabilir. Tedarikçileri karşılaştırırken, besleme yapısının nasıl tasarlandığını, besleme hızının nasıl ayarlandığını ve önerilen sistemin gerçek formülünüze ve çıktı hedefinize uygun olup olmadığını sorun.
Vida ve namlu da dikkat edilmesi gereken unsurlardır. Geometrileri, malzeme seçimi, işleme koşulları ve aşınma dirençleri, bileşiğin nasıl taşındığını, karıştırıldığını ve plastikleştirildiğini etkiler. Genel amaçlı bir spesifikasyona güvenmek yerine, malzeme özelliklerine göre uygun bir vida konfigürasyonu seçilmelidir.
Dişli kutusu, gücü motordan vidaya aktarır. Sürekli çalışma yüklerini karşılamalı ve üretim sırasında istikrarlı iletimi sağlamalıdır. Zayıf veya kötü eşleşmiş bir dişli kutusu, özellikle hat uzun süre çalıştığında veya yüksek mineral dolgu içeriğine sahip formülasyonlar işlendiğinde, bakım sorunu haline gelebilir.
Teklif incelenirken, şanzıman gövdesi malzemesi, iç dişli işleme, yatak düzeni, yağlama yöntemi ve bakım gereksinimleri hakkında bilgi isteyin. SKY WIN'in ekipman karşılaştırma bilgileri, şanzıman ve dağıtım kutusu gövdesi için QT500 sünek dökme demiri belirtmektedir. Gövde yapısı ve işleme kalitesi, dayanıklılığın tek göstergesi olarak malzeme sınıfı yerine birlikte değerlendirilmelidir.
Tedarikçiye, şanzıman konfigürasyonunun seçilen makinenin motor gücüne ve beklenen çalışma yüküne uygun olup olmadığını sormak da faydalı olacaktır.
SPC bileşikleri kontrollü işlem sıcaklıkları gerektirir. Namlu veya kalıbın bazı bölgeleri çok sıcak veya çok soğuk olursa, malzeme eşit şekilde plastikleşmeyebilir. Sıcaklık dalgalanmaları erime akışını, yüzey görünümünü ve bitmiş levhanın kıvamını etkileyebilir.
Uzaktan kızılötesi ısıtma, ekipman karşılaştırmasında belirlenen ısıtma konfigürasyonlarından biridir. Alıcılar, ısıtma bölgelerinin nasıl düzenlendiğini, sıcaklığın nasıl ölçüldüğünü ve üretim koşulları değiştiğinde kontrol sisteminin nasıl tepki verdiğini sormalıdır.
Isıtma sistemlerini yalnızca ısıtma yöntemlerine göre karşılaştırmayın. Önemli olan nokta, sistemin sürekli çalışma sırasında seçilen SPC formülasyonunun gerektirdiği sıcaklık aralığını koruyup koruyamayacağıdır.
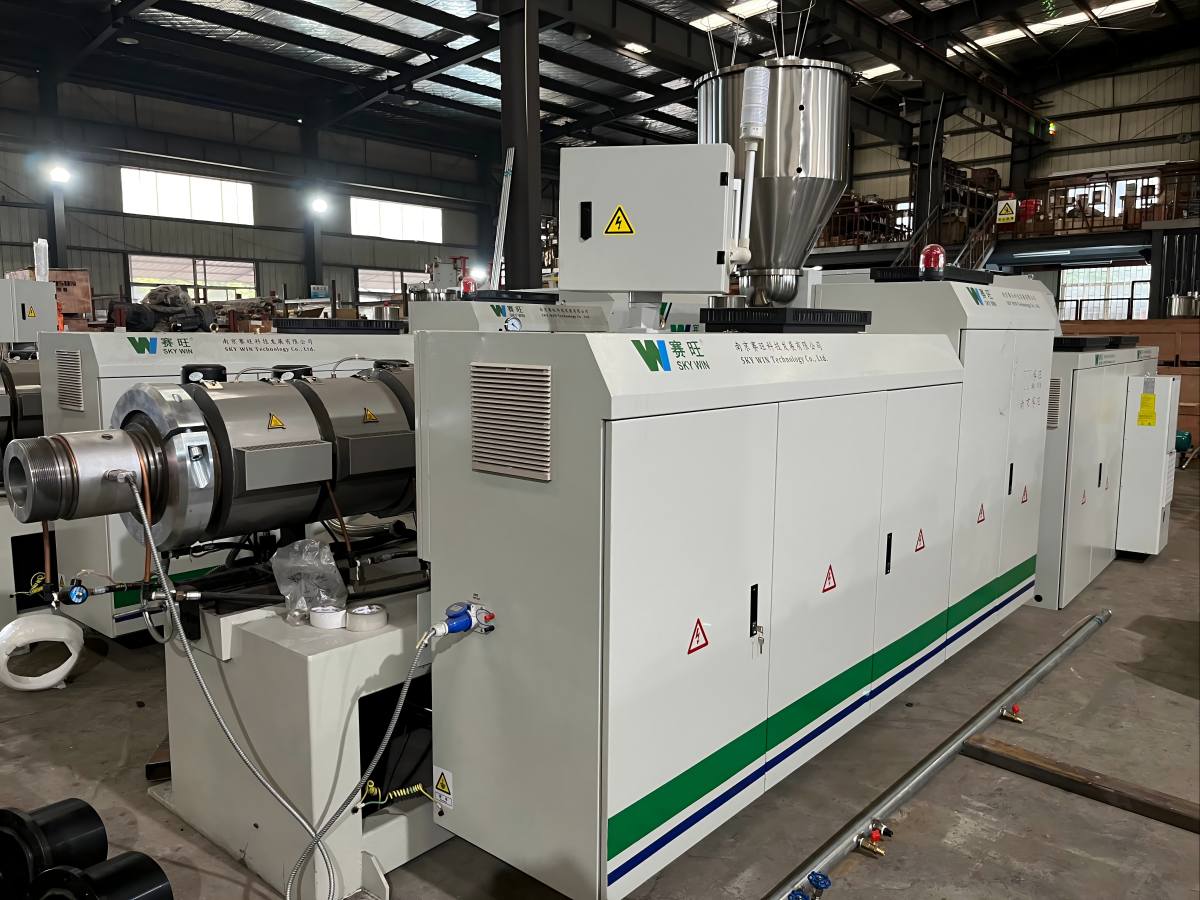
Ekstrüzyon kalıbı, erimiş SPC malzemesinin kalenderleme bölümüne girmeden önce nasıl dağıtılacağını belirler. Kalıp genişliği boyunca düzensiz akış, kalınlık farklılıklarına, dengesiz kenarlara veya tutarsız levha kalitesine yol açabilir.
Askı tipi kalıp, erimiş metali geniş bir kalıp açıklığına dağıtmak üzere tasarlanmıştır. Bununla birlikte, kalıbın yine de malzeme özelliklerine, levha genişliğine, kalınlık aralığına ve üretim gereksinimlerine göre tasarlanması ve ayarlanması gerekir.
Üreticiye kalıbın nasıl işlendiğini, akış kanalının nasıl tasarlandığını ve operatörlerin devreye alma sırasında kalıbı nasıl ayarlayabileceğini sorun. Uygun bir kalıp, makinenin nominal çıkış kapasitesine uymakla kalmayıp, çalışma genişliği boyunca istikrarlı malzeme dağılımını desteklemelidir.
Kalıptan çıktıktan sonra, sıcak SPC levha kalenderleme bölümüne girer. Silindirler, levha kalınlığını, yüzey durumunu ve boyutsal kararlılığını kontrol etmeye yardımcı olur. Silindir hizalaması, yüzey kalitesi, sıcaklık kontrolü ve çerçeve rijitliği, nihai sonucu etkileyebilir.
Karşılaştırma materyalinde açıklanan ekipman konfigürasyonuna beş silindirli bir kalender dahildir. Alıcılar silindir düzenini, silindir boyutlarını, yüzey işlemini, ayarlama yöntemini ve sıcaklık kontrol tasarımını doğrulamalıdır. Çerçeve ayrıca çalışma sırasında silindirlerin sabit konumunu korumak için yeterli sağlamlığı sağlamalıdır.
Tedarikçiden, kalenderleme bölümünün hedef levha kalınlığı ve genişliğine nasıl uyarlandığını açıklamasını istemekte fayda var. İyi yapılandırılmış bir ekstrüder bile, tutarlı nihai levhalar üretmek için uygun bir kalenderleme sistemine ihtiyaç duyar.
Birçok SPC zemin kaplama ürünü, dekoratif bir film ve aşınma tabakası gerektirir. Bu durumda, laminasyon üretim hattının önemli bir parçasıdır. Ön ısıtma işlemi, film gerginliği, rulo basıncı ve hizalama sistemi, yapışmayı ve görünümü etkiler.
Farklı aşınma tabakası kalınlıkları kullanan ürünler için, ön ısıtma silindirlerinin ve laminasyon ayarlarının seçilen malzemeye uygun şekilde ayarlanıp ayarlanamayacağını sorun. Tedarikçi ayrıca filmin nasıl yönlendirildiğini ve operatörlerin üretim sırasında hizalamayı nasıl düzelttiğini de açıklamalıdır.
Servo kontrollü çift kameralı görsel hizalama sistemi, operatörlerin film konumlandırmasını izlemelerine yardımcı olabilir. Bununla birlikte, gerçek hizalama sonucu filme, tabaka durumuna, makine kurulumuna ve çalışma hızına bağlıdır. Kayıt doğruluğu önemli bir gereksinim ise, alıcılar kendi malzemelerini kullanarak bir gösterim talep etmelidir.
Kontrol sistemi, operatörlerin sıcaklık, hız, besleme ve diğer üretim parametrelerini nasıl yönettiğini etkiler. Net bir arayüz ve güvenilir elektrik bileşenleri, günlük işlemleri ve sorun gidermeyi kolaylaştırabilir.
Makineleri karşılaştırırken, hangi PLC ve değişken frekanslı sürücü markalarının mevcut olduğunu sorun. Ekipman karşılaştırmasında Siemens veya Delta PLC seçenekleri ve ABB veya Delta frekans dönüştürücüler listelenir. Bileşen markaları makine konfigürasyonuna göre değişebileceğinden, nihai seçim teklifte teyit edilmelidir.
Ayrıca kontrol sisteminin alarm kayıtları, parametre ayarlaması ve sorun giderme desteği sağlayıp sağlamadığını da kontrol edin. Bu pratik ayrıntılar, uzun bir bileşen listesi yerine günlük üretim için daha önemli olabilir.
Sipariş vermeden önce, alıcılar net bir teknik kontrol listesi hazırlamalıdır. Bu, teklif edilen konfigürasyon ile nihayetinde teslim edilen ekipman arasındaki farklılıkları önlemeye yardımcı olur.
Alıcılar ayrıca inceleme yapabilirler. SKY WIN ekstrüzyon ekipmanı serisi Mevcut makine konfigürasyonlarını anlamak ve hangi sistemin döşeme ürünleri için daha uygun olduğunu belirlemek.
Hayır. Motor gücü, üretim sisteminin yalnızca bir parçasıdır. Besleme stabilitesi, vida tasarımı, formülasyon, kalıp akışı, kalenderleme kapasitesi ve aşağı akış hızı da gerçek çıktıyı etkiler. Alıcılar, amaçlanan malzeme ve ürün özelliklerine göre bir üretim testi talep etmelidir.
Besleme hassasiyeti, PVC reçinesi, kalsiyum karbonat ve katkı maddelerinin tutarlı bir şekilde tedarik edilmesine yardımcı olur. Dengesiz besleme, proses dalgalanmalarına neden olabilir ve tutarlı levha kalınlığı ve kalitesinin korunmasını zorlaştırabilir.
Alıcılar, kalıp akış kanalı tasarımını, işleme kalitesini, çalışma genişliğini, kalınlık aralığını, ayarlama yöntemini ve seçilen formülasyonla uyumluluğunu incelemelidir. Kalıp, erimiş malzemeyi levha genişliği boyunca eşit şekilde dağıtmalıdır.
Mutlaka değil. Gerekli kalenderleme konfigürasyonu, ürün yapısına, levha boyutlarına, yüzey gereksinimlerine ve üretim hedefine bağlıdır. Alıcılar, uygun silindir düzenini ekipman üreticisiyle teyit etmelidir.
Üreticiden, malzeme formülü, dolgu oranı, levha genişliği, kalınlığı, hat hızı ve çalışma süresi de dahil olmak üzere test koşullarını tanımlamasını isteyin. Bu koşullar olmadan verilen bir kapasite rakamı, alıcının fabrikasında elde edilebilecek çıktıyı yansıtmayabilir.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
mesaj bırakın
Wechat'e Tara :
WhatsApp'a Tara :