mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
SPC zemin kaplama üretiminde, konik çift vidalı ekstrüder, malzemeyi kalıptan geçirmekten daha fazlasını yapar. Kalsiyum karbonat ve işleme katkı maddeleri içeren PVC bazlı bir bileşiği, sert bir zemin kaplama çekirdek tabakası haline getirilebilen tutarlı bir eriyik haline dönüştürmeye yardımcı olur. Bileşik düzgün bir şekilde karıştırılıp plastikleştirilmezse, kararsız çıktı, düzensiz tabaka kalınlığı, pürüzlü yüzeyler ve tutarsız ürün kalitesi gibi sorunların sonraki aşamalarda kontrol edilmesi daha zor hale gelebilir.
Yeni bir fabrika kurmayı veya mevcut bir hattı modernize etmeyi planlayan zemin kaplama üreticileri için, ekstrüderin rolünü anlamak, doğru ekipmanı seçmede önemli bir adımdır. SKY WIN, SPC, LVT ve diğer plastik zemin kaplama uygulamaları için ekstrüzyon makineleri sağlamaktadır. Doğru konfigürasyon, hammadde formülasyonuna, hedef levha boyutlarına, gerekli üretim kapasitesine ve ekstrüzyondan sonra kullanılan ekipmana bağlıdır.
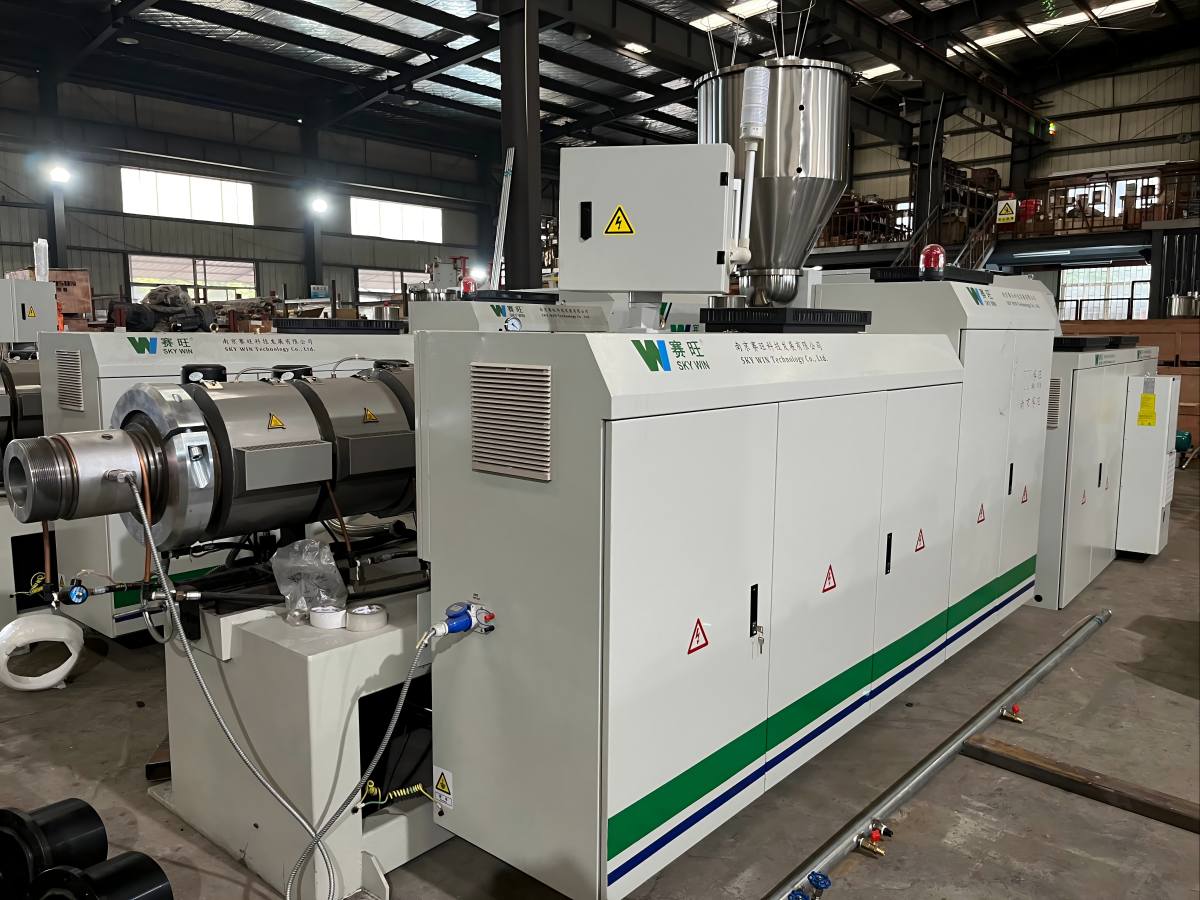
Konik çift vidalı ekstrüder, PVC esaslı döşeme levhası üretiminde önemli bir bileşendir.
Konik çift vidalı ekstrüder, hazırlanan SPC bileşiğini kontrollü besleme, ısıtma, karıştırma ve plastikleştirme işlemlerinden geçirir. Ardından işlenmiş malzemeyi ekstrüzyon kalıbına iletir ve burada malzeme sürekli bir tabaka halinde dağıtılır. Tabaka, kalınlık kontrolü, gerektiğinde laminasyon, soğutma, düzeltme ve kesme işlemleri için sonraki aşamalardaki ekipmanlardan geçer.
SPC zemin kaplamalarında genellikle PVC reçine, kalsiyum karbonat, stabilizatörler ve diğer katkı maddeleri kullanılır. Bileşim mineral dolgu maddesi içerdiğinden, ekstrüder yalnızca çıktıya göre değil, malzeme formülasyonuna ve üretim hedefine göre seçilmelidir.
Konik çift vidalı ekstrüderin başlıca işlevleri şunlardır:
Ekstrüder üretim sürecinin merkezinde yer alır, ancak tek başına nihai zemin kaplamasının kalitesini belirlemez. Malzeme hazırlığı, kalıp tasarımı, silindir ayarları, soğutma ve sonraki işlemler, nihai sonuca katkıda bulunur.
Konik çift vidalı ekstrüder, konik bir konfigürasyonda düzenlenmiş iki vidaya sahiptir. PVC işlemede, bu tasarım, sert PVC bazlı bileşikler için gerekli olan taşıma, karıştırma ve plastikleştirme özelliklerini sağlayabilir. SPC üretimi için uygunluğu, vida geometrisine, torka, sıcaklık kontrolüne, malzeme formülasyonuna ve gerekli çıktıya bağlıdır.
Kalsiyum karbonat, birçok SPC formülasyonunda önemli bir mineral dolgu maddesidir. Oranı ve partikül özellikleri, bileşiğin işleme davranışını etkiler ve vida ve namlu bileşenlerine binen yükü artırabilir. Bu nedenle ekipman seçimi, hem formülasyonu hem de beklenen üretim koşullarını dikkate almalıdır.
Makine karşılaştırması yapılırken, üreticilerin aşağıdaki hususları gözden geçirmesi gerekir. SKY WIN döşeme ekstrüzyon makinesi serisi Alıcılar, bir modeli onaylamadan önce, PVC reçinesi, kalsiyum karbonat miktarı, katkı maddesi paketi, levha genişliği, kalınlığı ve hedef üretim miktarı konularını tedarikçiyle görüşmelidir.

Vida konfigürasyonu, tahrik kapasitesi ve sıcaklık kontrolü, kullanılacak malzeme ve üretim koşullarına uygun olmalıdır.
SPC zemin kaplama üreticileri levha kusurlarını araştırırken, ekstrüder ilk incelenen alanlardan biridir. Bununla birlikte, görünür bir kusur her zaman ekstrüderin kendisinden kaynaklanmaz. Sebep, formülasyon, besleme sistemi, kalıp, kalenderleme silindirleri, soğutma bölümü veya çeşitli aşamalar arasındaki etkileşim olabilir.
Düzensiz sac kalınlığı: Besleme, eriyik akışı, kalıp koşulları veya merdane ayarlarındaki dalgalanmalar kalınlık değişimine katkıda bulunabilir. Ekstrüzyon stabilitesini şekillendirme ve kalenderleme sistemleriyle birlikte kontrol etmek, gerçek nedeni belirlemeye yardımcı olur.
Pürüzlü veya düzensiz yüzeyler: Yetersiz dağılım, uygun olmayan işlem sıcaklıkları, malzeme kirlenmesi veya kalıpla ilgili sorunlar yüzey görünümünü etkileyebilir. Stabil ve uygun şekilde plastikleştirilmiş bir bileşik önemli bir başlangıç noktasıdır.
Üretim çıktısında istikrarsızlık: Hammadde beslemesindeki tutarsızlıklar, formülasyon değişiklikleri veya işleme koşulları, çıktı dalgalanmalarına neden olabilir. Aşağı akış kapasitesini kontrol etmeden vida hızını artırmak, sorunu çözmek yerine daha fazla istikrarsızlık yaratabilir.
Soğuduktan sonra boyutsal değişim:
|33|
|35|
| |36| | |37| | |38| |
|---|---|---|
| |39| | |40| | |41| |
| |42| | |43| | |44| |
| |45| | |46| | |47| |
| |48| | |49| | |50| |
| |51| | |52| | |53| |
|54||55||56|
|58|
|71|
|72||73||74|
|76|
|77|
|78|
|79|
|81|
|82||83||84|
|86|
|87|
|88|
|90|
|91|
|92|
|93|
|94|
|95|
|96|
|97|
|98|
|99|
|100|
|101|
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
mesaj bırakın
Wechat'e Tara :
WhatsApp'a Tara :