mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
WPC zemin kaplama üretim hattı, karıştırma, ekstrüzyon, kalibrasyon ve soğutma, çekme, kesme, yüzey işleme ve kalite kontrol gibi çeşitli makine gruplarını bir araya getirir. Her aşama sabit bir sırayı izler. Ekstrüzyon aşaması iyi harmanlanmış bir karışıma bağlıdır ve sonraki her adım, kalıptan çıkan profile bağlıdır.
Bu eksiksiz ekipman listesi, tesis düzenini ve güç gereksinimlerini tanımlar. Aşağıdaki bölümler her makinenin işlevini açıklar. Ayrıca ekipman seçiminin ardındaki faktörleri de ele alırlar: üretim ölçeği, bütçe ve ürün özellikleri. SKY WIN, bu aşamalar etrafında inşa edilmiş ahşap-plastik kompozit ekstrüzyon sistemleri tedarik eder ve her biri WPC döşeme ekstrüzyon hattı Ham maddeden nihai ürüne kadar aynı mantıksal sırayı izler.
Bir WPC zemin kaplama hattı, belirli bir sırayla yedi makine grubunu kullanır: karıştırma, ekstrüzyon, kalibrasyon ve soğutma, taşıma, kesme, yüzey işleme ve kalite kontrol.
Her aşama bir öncekine bağlıdır, bu nedenle iyi harmanlanmış bir karışım ve iyi bir ekstrüzyon kalıbı kaliteli bir karton için çok önemlidir.
Alıcılar, ekipman seçimini yalnızca en büyük konfigürasyona göre değil, üretim ölçeğine, bütçeye ve ürün özelliklerine göre yapmalıdır.
Yüzey işleme, yüksek hacimli standart tasarımlar için üretim hattı üzerinde veya esnek, düşük hacimli özel tasarımlar için üretim hattı dışında gerçekleştirilebilir.
Satın almadan önce tedarikçi desteğini kontrol edin: satış sonrası servis, yedek parça bulunabilirliği, yerinde devreye alma ve operatör eğitimi.
WPC zemin kaplaması üretimi üç ham maddeyle başlar: PE granülleri, ahşap tozu ve katkı maddeleri. Bazı tasarımlarda yüzey görünümü için isteğe bağlı bir PE üst katman eklenir. Ham madde kurutma sistemi, karıştırmadan önce nemi giderir ve ham madde ölçüm ve karıştırma sistemi, her bir bileşenin hatta ne kadar gireceğini kontrol eder.
Kırıcılar ve öğütücüler, odun tozunu boyutlandırır ve üretim atıklarını geri dönüştürür. RCM1300 kırma makinesi, 18 hareketli ve 4 sabit alaşımlı bıçakla 90 kW güçte çalışır ve ön kesim yapmadan saatte 2000-3000 kg verim sağlar. RMM800 değirmeni, 36 hareketli ve 20 sabit bıçak, 11 kW'lık bir fan ve iç sıcaklığı düşüren güçlü bir rüzgar soğutma sistemi kullanır. 20-40 mesh'te saatte 800-1200 kg verim sağlar.
Turbo tipi bir öğütücü daha hassas kontrol imkanı sunar. Ayarlanabilir döner ve sabit bıçakları ile hedef elek boyutuna uygun titreşimli eleği sayesinde 100-900 kg/saat kapasiteyle 15-100 mesh boyutunda toz üretir. Büyük boyutlu parçacıklar daha fazla öğütme için geri gönderilir.
| Parametre | RCM1300 Kırıcı | RMM800 Öğütücü |
|---|---|---|
| Güç | 90 kW | 90 kW |
| Kapasite | 2000–3000 kg/saat | 800–1200 kg/saat (20–40 mesh) |
Yüksek hızlı karıştırıcı, güçlü kesme ve sürtünme ısısı yoluyla PVC tozunu ve katkı maddelerini dağıtır. 100–140°C'ye ulaşır ve eşleştirilmiş düşük hızlı soğutma karıştırıcısı topaklanmayı önler. Bu sıcak-soğuk ünite, ekstrüder için kararlı bir kuru karışım sağlar.
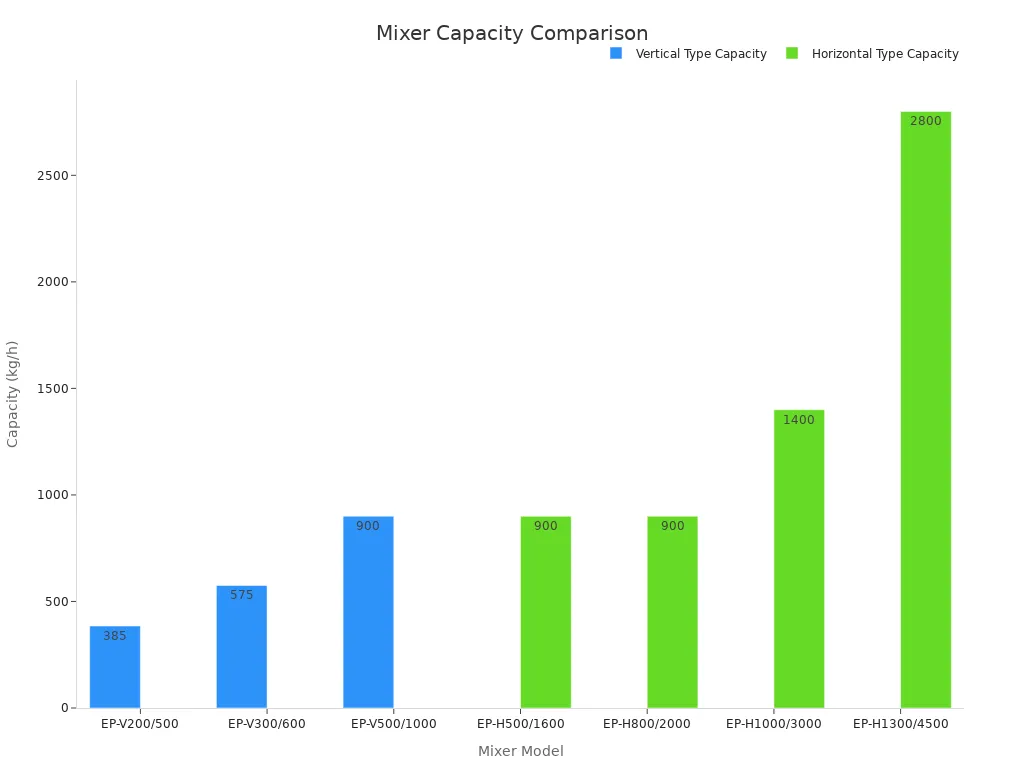
EP-V500/1000 gibi dikey modeller 800–1000 kg/saat kapasiteye ulaşırken, EP-H1300/4500 gibi yatay modeller 2600–3000 kg/saat kapasiteye ulaşmaktadır. Besleme sistemleri daha sonra karışımı ekstrüdere taşır ve parti hassasiyeti, levha tutarlılığını doğrudan etkiler. SKY WIN her birini üretir. WPC Zemin Kaplama Ekstrüzyon Hattı Bu hazırlık aşaması etrafında, takip eden ekstrüzyon kontrollü bir karışımla başlar.

Ekstrüzyon sistemi, herhangi bir WPC güverte ekstrüzyon hattı kurulumunun kalbidir. PVC celuka köpük işleminde, ekstrüder PVC tozunu, ahşap tozunu ve katkı maddelerini birleştirir, ardından eriyiği yoğun bir dış katman ve köpüklü bir iç çekirdeğe sahip bir levha haline getirir. SKY WIN Technology Co., Ltd., 2004 yılından beri SPC ve WPC ekstrüzyon ekipmanları üretmektedir. Şirket, motorlar, dişli kutuları, elektrik sistemleri ve kontrol platformları gibi temel bileşenleri en üst düzey küresel markalardan temin etmektedir. Ayrıca anahtar teslim kurulum, devreye alma ve eğitim hizmetleri de sunmaktadır. ISO 9001, CE, UL ve SABER sertifikaları, tedarikçileri karşılaştıran alıcılar için faydalı seçim referans noktaları olarak hizmet vermektedir.
O çift vidalı ekstrüder Her WPC döşeme ekstrüzyon hattını çalıştıran mekanizma, birbirine kenetlenen iki vida ile malzemeyi hazneden kalıba taşır ve geometrisi karıştırma kalitesini kontrol eder. Konik çift vidalı makineler, ağırlıkça %40-70 oranında odun unu içeren WPC bileşikleri için uygundur. Geniş besleme bölgesi, kabarık, düşük yoğunluklu karışımları işler ve sert yüzeyli kanatlar, odun lifi aşınmasına karşı dayanıklıdır. Düşük hızda, yüksek torklu çalışma, kesme ısısını orta seviyede tutar ve kendi kendini temizleyen kanatlar, ısıya duyarlı PVC'nin bozulmasına neden olacak durgunluğu önler.
| Parametre | Konik İkiz Vida | Paralel İkiz Vida |
|---|---|---|
| Tipik L/D oranı | 6:1 ila 9:1 (büyük uç bazında) | 28:1 ila 52:1 |
| Vida hızı | 20–50 devir/dakika | 100–600 devir/dakika |
| Başlıca uygulamalar | PVC boru, profiller, WPC | Bileşik hazırlama, ana karışım |
Vida hızı, havalandırma ve namlu sıcaklığı, köpük hücre yapısını en çok etkileyen işlem parametreleridir. Atmosferik ve vakumlu havalandırma, odun lifi tarafından salınan nemi uzaklaştırır ve düşük hız, selüloz bozulmasını önlemek için eriyiği 190°C'nin altında tutar. Bu nedenle, iyi eşleştirilmiş bir çift vidalı ekstrüder, küçük ve yoğun hücrelerle homojen köpük oluşumunu destekler.
Ekstrüzyon kalıbı profili şekillendirir ve vakumlu kalibrasyon tablası hemen sonrasında kalınlığı ve yüzey düzlüğünü ayarlar. Celuka köpürtme işleminde, iç kısımda bulunan bir mandrel, erimiş malzemeyi içi boş, halka şeklinde bir akış yoluna zorlar. Dış katman, kalibratöre karşı hızla soğuyarak sert bir kabuk oluştururken, iç kısım serbestçe köpürür. 100 mm kalınlığında ayna yüzeyli bir kalibratör, ekstrüzyon ve kalibrasyon kalıplama işlemlerini gerçekleştirir.
| Maksimum şekil aralığı (mm) | Şekillendirme tablası uzunluğu (mm) | Vakum pompası gücü (kW) | Su pompası gücü (kW) |
|---|---|---|---|
| 100 | 4000 | 1×3 | 1×2.2 |
| 200 | 5000 | 2×5.5 | 1×4 |
| 600 | 6000 | 3×5.5 | 1×4 |
Kalibrasyon tablası, korozyon direnci ve dayanıklılık için 304 paslanmaz çelikten üretilmiştir; profil boyutlarını korumak için stabil bir vakum sistemi ve düzgün soğutma için dolaşımlı soğutma suyu kullanır.
WPC zemin kaplaması için vakumlu kalibrasyon tablası, soğuk su ile katılaştırılırken henüz yumuşak olan profili boyutlandırma aletlerine karşı tutar. Komple bir WPC zemin kaplama ekstrüzyon hattı sipariş eden alıcılar, her profil tasarımına uygun kalıp ve kalibratör aletlerini seçmelidir. SKY WIN komple sistemler üretmektedir. WPC güverte ekstrüzyon hatlarıVe her bir WPC Zemin Kaplama Ekstrüzyon Hattı, WPC Zemin Kaplama Üretim Hattı ve WPC Zemin Kaplama Makinesi aynı ekstrüzyon sırasını takip eder.
Sıcak bir profil, kalıbı yumuşak ve deforme olabilir hale getirir. Kalibrasyon tablası ve doğal soğutma sistemi, taşıma işleminden önce onu stabilize eder. −0,02 ile −0,06 MPa arasındaki vakum basıncı, yumuşak yüzeyi hassas bir manşona doğru çekerek genişliği, yüksekliği ve duvar kalınlığını kilitler. Ardından su püskürtme işlemi ısıyı uzaklaştırmaya başlar. Bu aşamada 1-2 mm'lik bir hizalama hatası, düzensiz duvar kalınlığına veya sürüklenme izlerine neden olur.
Soğutma yöntemi önemlidir. Püskürtmeli soğutma, ısıyı kademeli olarak uzaklaştırır ve iç termal gerilimi sınırlar; bu da kalın, katı profiller için uygundur. Daldırma yöntemi ise ısıyı daha hızlı uzaklaştırır; bu da ince, içi boş profiller için uygundur. Çok soğuk bir banyo yüzeyi şok eder ve çatlatır. Çok sıcak bir banyo ise profilin çekme noktasında yumuşak kalmasına neden olur. Çekme ünitesi daha sonra soğutulmuş levhayı kavrar ve sabit bir hızda çeker. Paletli tipler kuvveti eşit olarak dağıtır ve lokal deformasyonu önler. Hız, ekstrüder çıkışıyla eşleşmelidir. Çok hızlı, profili gerer ve inceltir; çok yavaş ise kalibratör girişinde malzeme birikmesine neden olur.
Profil sabitlendikten sonra kesme makineleri tahtaları istenen uzunluğa getirir. Kesme döngüsü, taşıma hızıyla veya tahta uzunluğundaki sapmalarla senkronize olmalıdır. Ardından istifleme ve otomatik taşıma sistemleri, bitmiş tahtaları toplar ve paketlemeye hazırlar.
Üretim hattı spesifikasyonunda, alt kademe ekipman parametreleri yer almalıdır. Kesici ve istifleyici için gereken güç tüketimi ve taban alanı, levha boyutuna ve üretim hedefine göre değişir. SKY WIN, bu alt kademe üniteleri komple bir WPC Zemin Kaplama Ekstrüzyon Hattı'nın parçası olarak tedarik eder ve her WPC Zemin Kaplama Üretim Hattı ve WPC Zemin Kaplama Makinesi, koordineli bir sistem olarak belirtilir. Alıcılar, seçtikleri ekstrüder ve kalıba göre kesici ve istifleyici değerlerini doğrulamalıdır.
Yüzey işleme, düz bir tahtayı bitmiş bir zemine dönüştürür. Zımpara makineleri, tahta yüzeyini düzleştirir ve kalibratörün bıraktığı kalıp izlerini ortadan kaldırır. Bir zımpara başlığı, aşındırıcı bir bandı hareket eden tahtaya bastırır ve operatör, yalnızca yüzey tabakasını kesmek için derinliği ayarlar. Kabartma makineleri, ahşap damarı, taş dokusu veya mat bir yüzey oluşturmak için ısıtılmış bir silindiri yüzeye bastırır. Silindir üzerindeki desen doğrudan tahtaya aktarılır, bu nedenle silindir kalitesi son görünümü kontrol eder. Tüylendirme makineleri, yüzey liflerini açmak ve yumuşak, derin bir doku oluşturmak için fırçalar kullanır.
Bu makineler, kalıp profili şekillendirdikten ve levha soğuduktan sonra çalışır. Her bir ünite, ekstrüzyon çekme mekanizması tarafından belirlenen hat hızını takip etmelidir. Zımparalama derinliği ile ekstrüzyon çıktısı arasındaki uyumsuzluk, düzensiz doku veya görünür kalıp izleri olarak ortaya çıkar. SKY WIN, WPC Zemin Kaplama Ekstrüzyon Hattı ile birlikte çalışacak yüzey işleme üniteleri üretir ve her WPC Zemin Kaplama Üretim Hattı, bu üniteleri doğru kalıp ve çekme mekanizması ayarlarıyla eşleştirir.
İşlem, hat üzerinde veya ayrı bir hat dışı adım olarak gerçekleştirilebilir. Seçim, kalite sıralaması değil, uygunluk meselesidir. Hat içi işlem, zımparalama ve kabartmayı kalıp ve soğutma bölümünden hemen sonra gerçekleştirir. Levha, ekstrüzyondan dokuya tek geçişte geçer; bu da sabit bir desene sahip yüksek hacimli standart tasarımlar için uygundur. Hat dışı işlem, bitmiş levhaları ayrı bir istasyona taşır. Bu düzen, esnek veya düşük hacimli özel tasarımlar için uygundur, çünkü hat, ekstrüzyonu durdurmadan desenleri değiştirebilir.
Alıcılar, düzeni ürün tasarımına ve üretim hedeflerine uygun hale getirmelidir. Yüksek hacimde tek bir standart desen üreten bir tesis, hat içi akıştan fayda sağlar. Küçük partiler halinde birçok doku sunan bir tesis ise hat dışı esneklikten fayda sağlar. Her iki durumda da, kalıp ve yüzey ünitesi aynı levha boyutlarını paylaşmalıdır. SKY WIN, her iki düzeni de sağlar ve her bir WPC Zemin Kaplama Makinesini alıcının desen yelpazesine göre yapılandırır.
Kalite kontrolü, boyut kontrolleriyle başlar. Operatörler, kalibre edilmiş dijital kumpas, mikrometre, çelik cetvel, hassas düz kenar, kalınlık ölçer ve düz bir referans yüzeyine karşı bir mühendis gönyesi kullanırlar. Bu araçlar, WPC levhalar için temel toleransları doğrular.
| Parametre | Gereklilik |
|---|---|
| Uzunluk sapması | 0 ila +10 mm (negatif tolerans yok) |
| Genişlik sapması | ±1 mm; maksimum-minimum fark ≤3 mm |
| Kalınlık sapması | ±0,5 mm (<25 mm); ±1,0 mm (≥25 mm) |
| Düz açı | ≤0,30 mm |
| Doğruluk | ≤1,0 mm |
| Yoğunluk | ≥1,2 g/cm³ |
| Yüzey kalitesi | Düzgün renk, düz yüzey, çiziksiz, çapaksız |
| Kabarcık, baloncuk, çatlak, yarık | İzin verilmiyor |
Onaylı bir kontrol örneğine karşı tutarlı aydınlatma altında görsel kontroller yapılır. Denetçiler kusurları levha, karton ve konum bazında kaydeder. Akıllı çevrimiçi yüzey denetimi, her levhayı katlanma, çukur, kabarcık ve kirlilik açısından taramak için optik kameralar ve görüntü işleme yazılımı ekler. Ekipman, hattın çıktısı ve hedef ürün kalitesiyle orantılı olmalıdır. Yüksek verimli bir WPC Zemin Kaplama Ekstrüzyon Hattı işleten bir tesis, küçük bir işletmeye göre daha hızlı denetime ihtiyaç duyar.
Yardımcı sistemler hattı temiz tutar ve malzeme akışını sağlar. Toz toplayıcılar testere ve profil kesme tozunu yakalar ve kapalı bir kesme sistemi iş yeri güvenliğini artırır. Malzeme beslemesi, basit bir vidalı yükleyiciden tozsuz vakumlu yükleme sistemine kadar çeşitlilik gösterir. PVC, geri dönüştürülmüş malzeme, yağ ve CaCO3 için kapalı devre taşıma ve silolar malzeme kaybını azaltır.
Paketleme sistemleri, otomatik paketleme makineleri ve palet sarma makinelerini içerir. Seçim, üretim ölçeğine, bütçeye ve teknik gereksinimlere uygun olmalıdır. Alıcılar en büyük konfigürasyona yönelmemelidir. SKY WIN, bu yardımcı üniteleri her müşterinin hattına göre yapılandırır ve nihai gereksinimler, çıktı hedeflerine ve ürün özelliklerine bağlıdır.
WPC zemin kaplama hattı yedi aşamadan geçer: karıştırma ve hazırlık, ekstrüzyon, kalibrasyon ve soğutma, taşıma, kesme, yüzey işleme ve kalite kontrol. Her aşama kendi ekipmanına sahiptir ve her biri bir önceki aşamaya bağlıdır.
Evrensel bir konfigürasyon mevcut değildir. Üretim ölçeği, bütçe, ürün özellikleri ve teknik gereksinimler, karıştırıcı boyutundan yüzey işleme düzenine kadar her seçimi şekillendirir. SKY WIN'in WPC Zemin Kaplama Ekstrüzyon Hattı, sabit bir paket olarak satılmak yerine bu faktörler göz önünde bulundurularak yapılandırılır.
Satın almadan önce, alıcılar tedarikçileri dört açıdan değerlendirmelidir:
Satış sonrası destek ve bölgesel saha servisi.
Yedek parça bulunabilirliği ve teslimat süreleri.
Başlangıç riskini azaltmak için yerinde devreye alma.
Öğrenme sürecini kısaltan operatör eğitimi.
Komple bir üretim hattı, sabit bir sırayla yedi aşamadan oluşur: karıştırma, ekstrüzyon, kalibrasyon ve soğutma, taşıma, kesme, yüzey işleme ve kalite kontrol. Her aşama bir öncekine bağlıdır. Bir tesis yüzey işlemeyi çevrimdışı olarak çalıştırabilir, ancak ekstrüzyon ve soğutma için gerekli temel ekipmanların sırası aynı kalmalıdır.
Hat içi işleme, sabit bir desene sahip yüksek hacimli standart tasarımlar için uygundur. Hat dışı işleme ise, ekstrüzyon durdurulmadan desen değiştirilebildiği için esnek veya düşük hacimli özel tasarımlar için uygundur. Alıcılar, düzeni desen aralığına ve üretim hedeflerine göre ayarlamalıdır.
ISO 9001, CE, UL ve SABER sertifikaları faydalı referans noktalarıdır. SKY WIN bu dört sertifikaya da sahiptir. Alıcılar ayrıca sözleşmeyi imzalamadan önce satış sonrası destek, yedek parça tedarik süreleri, yerinde devreye alma ve operatör eğitimi konularını da teyit etmelidir.
Evet. SKY WIN, 2004 yılından beri SPC ve WPC ekstrüzyon sistemleri üretmekte olup anahtar teslim kurulum, devreye alma ve eğitim hizmetleri sunmaktadır. Şirket, her bir WPC Zemin Ekstrüzyon Hattını, WPC Zemin Üretim Hattını ve WPC Zemin Yapım Makinesini alıcının ölçeğine, bütçesine ve ürün özelliklerine göre yapılandırmaktadır.
Her ikisi de kart boyutuna, çıktı hedefine ve seçilen alt kademe ünitelerine bağlıdır. Kesici, istifleyici ve soğutma bölümü varyasyonun büyük kısmını belirler. Alıcılar, standart bir rakam varsaymak yerine, seçtikleri ekstrüder ve kalıba göre güç tüketimini ve taban alanını teyit etmelidir.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
mesaj bırakın
Wechat'e Tara :
WhatsApp'a Tara :