mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla ayrıntı öğrenmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
PVC profil ekstrüzyon hattındaki üretim kapasitesi, altı etkileşimli unsurdan ortaya çıkar: ekstrüder donanımı, kalıp ve soğutma tasarımı, sonraki aşama ekipmanları, malzeme formülasyonu, proses ayarları ve operasyonel disiplin. Her unsur, üretim üzerinde kendi sınırını belirler. Bu nedenle, hattın gerçek kapasitesi, güçlü yönlerinin toplamına değil, en zayıf halkasının sınırına eşittir.
Yüksek torklu bir ekstrüder, kısa bir soğutma tankını telafi edemez. İyi dengelenmiş bir kalıp, yavaş bir çekme işlemini telafi edemez. Bu kılavuz, kapasiteyi bir sistem özelliği olarak ele almaktadır. Okuyucular, mevcut bir PVC profil üretim hattını denetlemek veya satın almadan önce ekipman kararlarını değerlendirmek için bu kılavuzu kullanabilirler. Her iki amaç da aynı mantıkla desteklenir: kısıtlamayı bulun, sonra onu ortadan kaldırın.
Üretim kapasitesi, üretim hattındaki güçlü parçaların toplamına değil, en zayıf halkaya eşittir.
Ekstrüder üst sınırı belirler, ancak kalıp ve soğutma sistemi onun çıktısıyla uyumlu olmalıdır.
Taşıma ve kesme gibi sonraki aşama ekipmanları, ekstrüderle aynı hızda çalışmalıdır.
Malzeme kalitesi ve proses ayarları, kapasitenin ne kadarını gerçekten kullandığınızı belirler.
Gerçek kısıtlamayı bulmak için sadece ekstrüder verimini değil, satılabilir çıktıyı da ölçün.
PVC profil ekstrüzyon hatlarının temelini ekstrüder oluşturur. Donanımı, kalıp, soğutma ve sonraki ekipmanların çalışabileceği üst sınırı belirler. Makineleri yalnızca fiyata göre karşılaştıran alıcılar genellikle bu noktayı gözden kaçırır. Namlu, vida ve tahrik mekanizması birlikte, hattın ne kadar erimiş malzeme üretebileceğini ve bunu ne kadar istikrarlı bir şekilde üreteceğini belirler.
Vida çapı, ekstrüzyon çıktısını etkileyen en önemli faktörler arasında yer alır. Daha büyük bir namlu, devir başına daha fazla malzeme tutar, bu nedenle vidanın her dönüşü kalıba doğru daha büyük bir hacim iter. Ancak çap tek başına tüm hikayeyi anlatmaz. Uzunluk-çap oranı veya L/D, polimerin namluda ne kadar süre kaldığını, ne kadar kesme kuvvetine maruz kaldığını ve kalıba ulaşmadan önce ne kadar eşit şekilde eridiğini belirler.
Bakış açısı | L/D Oranının Artmasının Etkisi | PVC Profil Ekstrüzyonu İçin Çıkarımlar |
|---|---|---|
Belirli çıktı oranı | Hafifçe yükseliyor, ardından ~30:1'in ötesinde plato çiziyor. | Ek uzunluk, verimliliği orantılı olarak artırmaz. |
Çıkış kararlılığı | Daha uzun L/D oranı, daha yüksek vida hızlarında daha iyi erime homojenliği ile istikrarlı çıktı sağlar. | Şekil bozukluğunu ve kalıp yüzeyi varyasyonunu azaltarak boyutsal tutarlılığı artırır. |
İkamet süresi | Sabit devirde L/D oranıyla doğru orantılı olarak artar (örneğin, 36:1 için 24:1'e kıyasla yaklaşık %50 daha fazla). | Aşırı bekleme süresi, ısıya duyarlı PVC için bozulma, renk değişimi ve raf ömrünün kısalması riskini taşır. |
Pratik uzlaşma | Daha yüksek devirde daha kısa bir vida, verimi karşılayabilir ancak daha fazla dalgalanma ve daha sıcak erimeye neden olabilir. | Daha yüksek L/D oranının asıl faydası, en yüksek verim değil, istikrardır. |
Isıya duyarlı PVC formülasyonlarında bazen, bekleme süresini minimumda tutmak ve bozulma riskini azaltmak için 18:1 veya daha düşük L/D oranına sahip kısa vidalar kullanılır. Daha uzun vidalar daha fazla ısı transfer süresi ve karıştırma elemanı sağlar, bu da pigmentlerin, dolgu maddelerinin ve katkı maddelerinin dağılmasına yardımcı olur. Doğru denge, bileşime ve profile bağlıdır.

Tahrik gücü ve dişli kutusu torku, hattın yük altında sürdürebileceği maksimum vida hızını sınırlar. Kağıt üzerinde güçlü görünen bir motor bile, dişli kutusu sert bir eriyik içinden torku iletemezse durur. Sert PVC veya WPC işleme yüksek tork gerektirir. Zayıf bir dişli kutusu durur veya ani hızlanma yapar ve çıktı tutarsız hale gelir.
Model (vida Ø) | Tahrik Gücü | Vida RPM'si | Maksimum Çıkış |
|---|---|---|---|
TSE-75 (Ø75mm) | 40 HP | 42 | 200–300 kg/saat |
TSE-90 (Ø90mm) | 75 HP | 42 | 300–500 kg/saat |
TSE-110 (Ø107mm) | 100 HP | 48 | 500–700 kg/saat |
TSE-130 (Ø132mm) | 125 HP | 48 | 950–1.200 kg/saat |
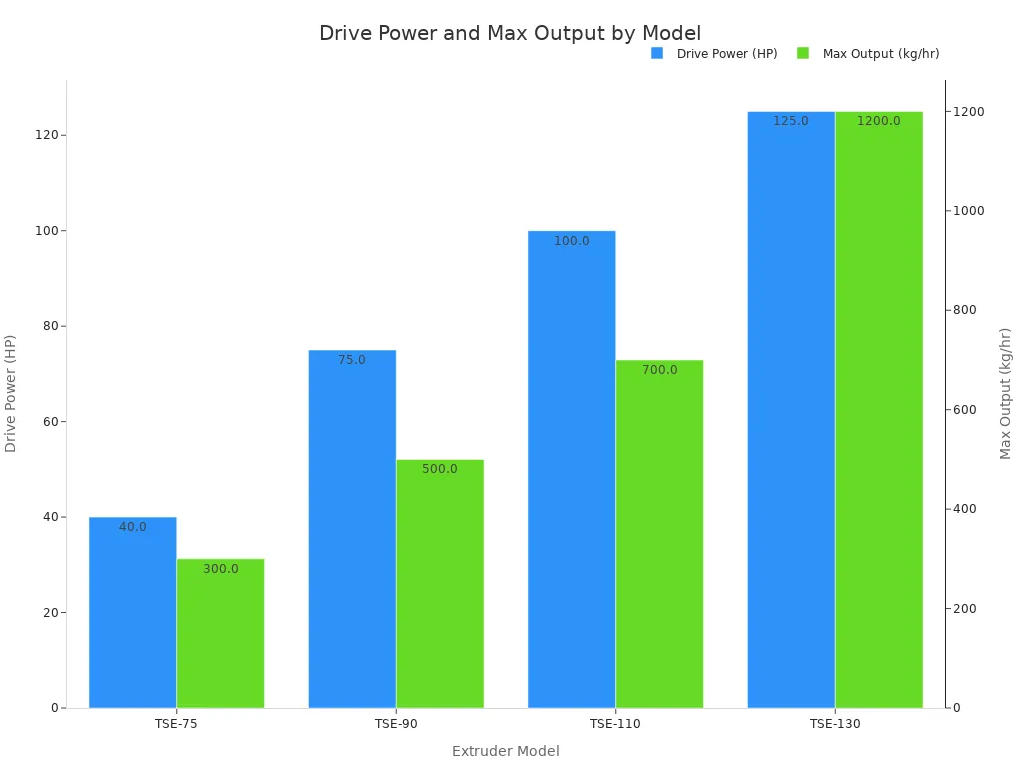
WPC veya sert PVC'nin işlenmesi yüksek tork gerektirir. Dişli kutusu zayıfsa, makine duracak veya ani hızlanma yaşayacak ve bu da tutarsız çıktıya yol açacaktır. Twin Screw, yüksek torklu dişli kutuları ve şirket içinde üretilen özel tasarım vidalar kullanır. Vida geometrisini kontrol ederek, kapı montajları için gerekli olan sıkı toleransların korunması için kritik öneme sahip olan istikrarlı erime basıncını sağlıyoruz.
Burada ekstrüder tipi önemlidir. Tek vidalı ve çift vidalı konfigürasyonlar, farklı profillere ve çıktı hedeflerine uygundur. Ters yönde dönen konik çift vidalı ekstrüderler Birçok sert PVC profiline uygun olan paralel çift vidalı ekstrüzyon, daha yüksek üretim hedefleri için verimliliği, kaliteyi ve çok yönlülüğü artırabilir. Tedarikçiler arasında şunlar yer almaktadır: SKY WIN2004 yılında kurulan, 50'den fazla patente sahip ve ISO 9001, CE, UL ve SABER sertifikalarıyla donatılmış şirket, bu sürücüleri hassasiyet ve dayanıklılık için tasarlamakta ve 43 ülkede 1500'den fazla müşteriye hizmet vermektedir.
Kalıp tasarımı, hattın çok yönlülüğünü ve üretim kapasitesini etkiler. İyi yapılmış bir ekstrüzyon kalıbı, erimiş malzemeyi profil kesiti boyunca eşit şekilde dağıtır. Zayıf akış dengesi, ölü noktalar ve hızlı şeritler oluşturur. Hızlı şeritler, malzemeyi ince duvarlardan çok hızlı bir şekilde iter ve bu da operatörlerin tüm hattı yavaşlatmasına neden olur. Bu nedenle, kalıp boyutu ve iç akış dengesi, elde edilebilir hızı doğrudan etkiler. Dengeli bir kalıp, hattın sürekli ayarlama gerektirmeden hedef verimde çalışmasını sağlar.
Akış dengesi, kalıp başlığının iç geometrisiyle başlar. Erime kanalı, profilin her noktasına eşit basınç ve eşit hız sağlamalıdır. Dengesiz bir kalıp, kalın ve ince bölümler üretir ve operatörler bunu hat hızını düşürerek telafi eder. Bu denge, üretimi düşürür ve hurda miktarını artırır. Dengeli bir kalıp, daha yüksek kapasite ve hat hızını destekler çünkü profil, daha hızlı çekme hızlarında tolerans dahilinde kalır. Kalıp üreticileri, her yeni profilde akış dengesini test eder ve eriyik eşit şekilde yayılana kadar kanal derinliklerini ayarlarlar. Bu adım, özellikle karmaşık içi boş profiller ve erime basıncında az varyasyona tolerans gösteren sert PVC için önemlidir.
Soğutma tankının uzunluğu ve kalibrasyon boyutlandırması, profilin bozulmadan ne kadar hızlı çekilebileceğini sınırlar. Kısa bir tank ısıyı yeterince hızlı uzaklaştıramaz, bu nedenle profil kalibratörden çıkarken sarkar veya bükülür. Kalibrasyon manşonları, profil boyutuna ve bileşiğin büzülme davranışına uygun olmalıdır. Küçük boyutlu manşonlar çok sıkı tutar ve çekme direncini artırır. Büyük boyutlu manşonlar ise boyut kaymasına neden olur. Her iki sorun da hat hızını ekstrüderin gerçek çıktısının altında sınırlar. Destekleyici sistemler, hattın gerekli üretim hızında tutarlı bir şekilde çalışıp çalışamayacağına karar verir. Vakum seviyeleri, su sıcaklığı ve püskürtme kapsamı bu gruba dahildir. PVC profil ekstrüzyon makinesi İyi eşleştirilmiş bir kalibrasyon ve soğutma bölümü ile yüksek hızda boyutları korur. Uygun boyutta bir tankla eşleştirilmiş çift vidalı ekstrüzyon, PVC profil üretim hattında istikrarlı bir verim sağlar. Operatörler, tankı kalıp ve ekstrüderin destekleyebileceği en yüksek hıza göre boyutlandırmalı, ortalama hıza göre değil.

Ekstrüder ve kalıp tam hızda eriyik verebilir, ancak bitmiş profil ancak satılabilir biçimde hattan ayrıldıktan sonra geçerli sayılır. Sonraki ekipmanlar eriyiği ürüne dönüştürür ve bu ekipmanların sınırları etkili üretim kapasitesini sınırlar. Çekme hızı, kesim hassasiyeti ve istifleme kapasitesi her biri bir tavan oluşturur. Çok yavaş çeken bir çekme makinesi, tüm hattı nominal hızının altına çeker. Hızlı çalışan ancak dalgalanmalar yaşayan bir çekme makinesi, duvar kalınlığını bozar ve operatörleri tekrar yavaşlamaya zorlar. Kesim hassasiyeti de aynı derecede önemlidir. Hat hızının gerisinde kalan bir testere, uzunluk hatalarına ve tıkanmalara neden olur ve her tıkanma çalışma süresini kısaltır. İstifleme kapasitesi zinciri tamamlar. İstifleyici yetişemezse, bitmiş profiller testerede birikir ve operatör hattı durdurur.
Çekme üniteleri, tüm hız aralığı boyunca sabit bir gerilim sağlamalıdır. Servo kontrollü bant veya paletli çekiciler, profilin sabit bir hızda hareket etmesini sağlayarak boyutsal kararlılığı ve çıktı tutarlılığını korur. Kesme üniteleri, kesim sırasında profille birlikte hareket etmeli ve çevrim süreleri, hattın çalışabileceği en hızlı hıza uymalıdır. İstifleme sistemleri, manuel müdahale olmadan aynı hızda parçaları kabul etmelidir. Bu üç ünitenin her biri, PVC profil ekstrüzyon hattının ortalama hızına değil, en yüksek hızına göre boyutlandırılmalıdır.
Yardımcı taşıma, ana trenin etrafındaki daha küçük sistemleri kapsar: vakum kalibratörleri, su pompaları, toz emme ve taşıma konveyörleri. Senkronizasyon bunları birbirine bağlar. Çekme ünitesi, testere ve istifleyici hız sinyallerini paylaştığında, hat tek bir makine gibi çalışır. Her ünite kendi ayarında çalıştığında, küçük uyumsuzluklar darboğazlara dönüşür. Yavaş bir konveyör veya geciken bir testere döngüsü, mükemmel kapasitede bir ekstrüderi atıl durumda bırakabilir. Bu ilke her ekstrüzyon kurulumunda geçerlidir: hat, yalnızca en yavaş destekleyici sistemi kadar hızlı çalışır. Bu nedenle, PVC profil üretim hattında çıktı artışı için denetim, genellikle gizli kısıtlamaların bulunduğu son uçtan başlar.
Donanım tavanı belirler, ancak bileşim ve ayarlar, hattın bu tavanın ne kadarını gerçekten aşacağını belirler. İşlenen malzeme, herhangi bir vida dönmeden önce ekstrüzyon kapasitesini etkiler. Yoğun dolgulu bir bileşim, az dolgulu bir bileşimden farklı akar ve deneme amaçlı bir formülasyon, küçük bir örnekte iyi çalışırken tam kapasitede kötü performans gösterebilir. Bu nedenle, formülasyon uzmanları, hat üzerinde kullanılmaya başlanmadan önce her bir formülü akış, erime ve termal kararlılık açısından test ederler. Dolgu yüzdesi de dengeyi değiştirir. Daha yüksek dolgu yüklemesi, hammadde maliyetini düşürür ve aynı zamanda erime viskozitesini artırır ve işleme aralığını daraltır. Satılabilir çıktı bu dengeye bağlıdır, çünkü daha yavaş çalışmayı zorlayan bir formülasyon, dolgu maddesinin sağladığı tasarruftan daha fazla maliyete neden olabilir.
Kuru karışım kalitesi, bileşiğin ne kadar eşit eridiğini ve işlemin ne kadar istikrarlı kaldığını belirler. Kötü karıştırma, erimeyen cepler ve tutarsız tane yapısı bırakır ve operatörler boyutları korumak için hattı yavaşlatarak tepki verir. Profil çizimi ve metre başına ağırlık daha sonra ham ekstrüder verimini satılabilir çıktıya dönüştürür. Ağır bir profil, metre başına daha fazla kilogram tüketir, bu nedenle aynı vida hızı daha az metre bitmiş ürün üretir. Makineleri yalnızca saatte kilogram cinsinden karşılaştıran planlamacılar bu noktayı kaçırırlar. Hedef metre başına ağırlıkta saatte metre veya saatte parça cinsinden satılabilir çıktıyı hesaplamalı ve ardından bu rakamı üretim hedefleriyle eşleştirmelidirler.
Sıcaklık profili ve vida hızı ayarları, çıktı ile kalite ve stabilite arasında bir denge kurar. Namluyu daha yüksek sıcaklıkta çalıştırmak, erime viskozitesini düşürür ve elde edilebilir hızı artırır; ayrıca ısıya duyarlı sert PVC için güvenlik marjını daraltır. Daha düşük sıcaklıkta çalıştırmak ise bileşiği korur ve vidanın dönüş hızını sınırlar. Vida hızı da aynı mantığı izler. Daha yüksek devir sayısı, erime kalitesi, karıştırma veya kalıp basıncı kısıtlayıcı hale gelene kadar çıktıyı artırır. Aşağıdaki tablo, her bir ayarlamanın dengeyi nasıl değiştirdiğini özetlemektedir.
Ayarlama | Oran Üzerindeki Etki | Stabilite Üzerindeki Etkisi |
|---|---|---|
Daha yüksek namlu sıcaklıkları | Ulaşılabilir hızı artırır | Bozulma marjını küçültür. |
Daha düşük varil sıcaklıkları | Vida hızını sınırlar | Isıya duyarlı bileşenleri korur. |
Daha yüksek vida hızı | Ham çıktıyı yükseltir | Daha iyi karıştırma ve erime kontrolü gerektirir. |
Vida hızını düşürün | Ham çıktıyı azaltır | Erime homojenliğini iyileştirir |
Operatörler bu ayarları, nominal hıza göre değil, ölçülen profil kalitesine göre ayarlamalıdır. Orta hızda istikrarlı bir PVC ekstrüzyon işlemi, hurda üreten hızlı bir işlemden daha iyidir. Çift vidalı ekstrüzyon, karıştırma hareketi bileşik varyasyonunu iyi bir şekilde ele aldığı için operatörlere vida hızını artırmak için daha fazla alan sağlar. Her PVC profil ekstrüzyon hattı, vardiyalar boyunca belgelenip tekrarlanan kendi ayar aralığını hak eder. Bu disiplin, yetenekli bir PVC profil ekstrüzyon makinesini öngörülebilir bir üreticiye dönüştürür.
Nominal kapasite, kesintisiz çalışan bir makineyi tanımlar. Gerçek kapasite ise vardiya değişimleri, bakım ve insan müdahalesiyle çalışan bir tesisi tanımlar. İkisi arasındaki fark, hattın gerçekte ne kadar para kazandırdığını belirler.
Üretim duraksamaları, çoğu alıcının beklediğinden daha hızlı bir şekilde üretim kapasitesini aşındırır. Standart bir hat, her ürün değişiminde dört ila altı saat harcayabilir. Hızlı değişim sistemi bu süreyi iki saatin altına indirir ve her yıl 200 saatten fazla üretim süresi kazandırır. Ürün değişimleri ayrıca her biri 30 ila 60 dakika hurda üreten zaman tüketir, bu nedenle günde iki ürün değişimi bir ila iki saatlik atık oluşturabilir. Önlenmesi mümkün olan arızalar bu kayıpları daha da artırır. Sıkışmış rulmanlar, bozulmuş termokupllar ve aşınmış vidalar hattı durdurur ve reaktif onarımlar önleyici yatırımdan çok daha pahalıya mal olur.
Satılabilir çıktı = nominal kg/saat × çalışma saatleri × çalışma süresi × verim. %75 çalışma süresi ve %94 verimle çalışan 500 kg/saat kapasiteli bir hat, nominal değerinden daha az satılabilir malzeme üretir; geri ödeme süresini tahmin ederken gerçekçi geçiş ve bakım varsayımları uygulanmalıdır.
Senaryo
Değişim Zamanı
Yıllık Üretim Etkisi
Standart 65 satır
Değişim başına 4-6 saat
—
Hızlı değiştirme sistemi
Değişim başına 2 saatten az
Yılda 200+ saatlik üretim süresi geri kazanılıyor.
Operatör becerisi, herhangi bir PVC profil ekstrüzyon hattında istikrarı ve hurda oranlarını şekillendirir. Hassas bir süreç, sürekli manuel düzeltmeye bağlıdır. Becerikli eller, erime basıncındaki dalgalanmaları telafi eder ve çap kaymasını hissetme yoluyla düzeltir. İstikrarlı bir süreç, erime sıcaklığı, basınç, kalıp akış dengesi, soğutma ve çekme hızı arasındaki kontrollü neden-sonuç ilişkilerine dayanır. Modern hatlar, bu dengeyi otomatik olarak korumak için senkronize sensörler kullanır. Sıcaklıklar, basınçlar ve hat hızı üzerindeki hassas kontrol, tutarlı boyutlar ve yüzey kalitesi sağlar; bu da çıktı tutarlılığını artırır ve hurdayı azaltır. Gravimetrik karıştırıcılar ve hat içi kalite sensörleri gibi otomasyon, bir veya birkaç operatörün tüm ekstrüzyon hattını denetlemesine olanak tanır.
Planlamacılar, makineleri ham ekstrüzyon verimi üzerinden değil, satılabilir üretim üzerinden karşılaştırmalıdır. Beklenen çıktıyı saatte kilogram veya saatte parça cinsinden üretim hedefleriyle eşleştirin ve her bir arıza saatini kayıp kapasite olarak değerlendirin. Bu alışkanlık, PVC ekstrüzyon sürecini dürüst tutar ve PVC profil ekstrüzyon sürecini öngörülebilir bir işletmeye dönüştürür.
PVC profil ekstrüzyon hattındaki üretim kapasitesi, altı etkileşimli unsurdan ortaya çıkar: ekstrüder özellikleri, kalıp ve soğutma tasarımı, sonraki aşama kapasitesi, malzeme formülasyonu, proses ayarları ve işlemler. Tek başına hiçbir iyileştirme, üretimi artırmaz.
Üretim hattı ancak darboğazın izin verdiği hızda çalışır. Bu sınırlayıcı faktörü belirleyip iyileştirmek, harcanan her dolar başına en büyük kazancı sağlar.
Okuyucular, her bir faktörü kendi ürün hatları ve üretim hedefleriyle karşılaştırmalıdır. Ham ekstrüder verimi yerine, kilogram veya saatte parça cinsinden ölçülen satılabilir çıktıyı karşılaştırın. Bu karşılaştırma, gerçek kısıtlamayı ve daha yüksek çıktıya doğru atılacak bir sonraki adımı ortaya koyacaktır.
Soğutma ve sonraki aşamalardaki ekipmanlar genellikle üretim kapasitesini sınırlar. Kısa bir tank veya yavaş bir çekme işlemi, operatörleri vida hızını düşürmeye zorlar. Bunun sonucunda ekstrüder, nominal hızının altında çalışır. Soğutma bölümünü ve çekme ünitesini önce incelemek genellikle gerçek kısıtlamayı ortaya çıkarır.
Daha uzun bir vida, kalış süresini artırır ve eriyik homojenliğini iyileştirir. Daha yüksek vida hızlarında istikrarlı çıktı elde etmek mümkün hale gelir. Isıya duyarlı bileşikler, bozulma riskini sınırlamak için yine de 18:1'e yakın kısa vidalara ihtiyaç duyar. Doğru oran, formülasyona ve profile bağlıdır.
Hayır. Etiket üzerindeki rakamlar, ideal koşullar altında ham ekstrüder çıktısını gösterir. Gerçek kapasite, üretim değişiklikleri, arıza süreleri ve hurda miktarıyla birlikte düşer. %75 çalışma süresi ve %94 verimle saatte 500 kg üretim yapan bir hat, çok daha az satılabilir malzeme üretir. Alıcılar bunun yerine saatte satılabilir kilogram veya parça sayısını karşılaştırmalıdır.
Kuru karışım kalitesi, bileşiğin ne kadar eşit şekilde eridiğini belirler. Kötü karıştırma, erimeyen bölgeler ve kararsız tane yapısı bırakır. Operatörler daha sonra boyutları korumak için hattı yavaşlatır. Tutarlı karıştırma, herhangi bir PVC Profil Ekstrüzyon Makinesinde istikrarlı çıktıyı destekler.
Standart bir üretim hattında her ürün değişiminde dört ila altı saat harcanır. Hızlı değişim sistemi ise bu süreyi iki saatin altına indirir. Bu fark, her yıl 200 saatten fazla üretim süresi kazandırır. Daha hızlı ürün değişimleri ayrıca her ürün değişiminde oluşan hurda miktarını da azaltır.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
mesaj bırakın
Wechat'e Tara :
WhatsApp'a Tara :